

 English
 русский
 Español



Una máquina trenzadora concéntrica tuerce dos o más capas de alambres redondos alrededor de un conductor central de modo que cada alambre se asiente en una posición radial definida y el conductor terminado sea redondo, simétrico y dimensionalmente estable. Esta máquina es la herramienta estándar para fabricar conductores trenzados en cables de alimentación, cables de control, cables de robots y cables de automoción. A continuación, explicamos qué hace la máquina, en qué se diferencian los tipos principales, qué especificaciones requieren atención y qué debe verificar el comprador antes de comprar.
Si está seleccionando una máquina para una nueva línea o reemplazando una trenzadora vieja, la información de este artículo está estructurada para ayudarlo a pasar del principio de la máquina a la decisión de compra.
Contenido
- 1 ¿Qué es una máquina trenzadora concéntrica?
- 2 Cómo funciona una máquina trenzadora concéntrica
- 3 Principales tipos de máquinas trenzadoras concéntricas
- 4 Por qué el cableado concéntrico es fundamental para la calidad del cable
- 5 Especificaciones clave para comparar antes de comprar
- 6 Cómo elegir la máquina trenzadora concéntrica adecuada
- 7 Conceptos básicos de mantenimiento y solución de problemas
- 8 Preguntas frecuentes
- 8.1 ¿Cuál es la diferencia entre varada concéntrica y agrupación?
- 8.2 ¿Puede una máquina trenzadora concéntrica procesar conductores de aluminio?
- 8.3 ¿Qué tipo es mejor para cables de robot flexibles?
- 8.4 ¿Cómo influye la longitud del tendido en el rendimiento del conductor?
- 8.5 ¿Necesito un troquel compactador después del varado?
- 9 Pensamientos finales
¿Qué es una máquina trenzadora concéntrica?
Una máquina trenzadora concéntrica es una máquina de fabricación de cables que dispone alambres redondos individuales en capas circulares definidas alrededor de un alambre o núcleo central. Cada capa se retuerce con una longitud y dirección de colocación predeterminadas, y la dirección de torsión alterna de una capa a la siguiente. El resultado es un conductor con un contorno redondo y suave y una sección transversal compacta.
A diferencia del trenzado en manojo, en el que un grupo de cables se retuerce como un haz suelto y aleatorio, el trenzado concéntrico mantiene cada cable en su propia posición geométrica. Esa estructura predecible es lo que hace que los procesos posteriores, como la extrusión de aislamiento, el cribado y el revestimiento, se ejecuten con un espesor estable sin verse afectados por defectos de forma.
Cómo funciona una máquina trenzadora concéntrica
Todas las máquinas trenzadoras concéntricas, independientemente del tipo, funcionan según el mismo principio: los carretes de desenrollado alimentan cables individuales bajo tensión controlada a una unidad formadora giratoria, y un conjunto de recogida tira del conductor terminado hacia adelante a una velocidad sincronizada.
- Pago: Cada cable se extrae de su propio carrete sobre rodillos controlados por tensión.
- Orientación: Las guías de alambre colocan los alambres en un patrón circular alrededor del alambre central.
- Rotación del cabezal de trenzado: La jaula, el tambor o el arco giratorios retuercen los cables en un ángulo de hélice definido.
- Muere la convergencia: Los cables se encuentran en una matriz que comprime el haz en una superficie exterior redonda y limpia.
- Recogida: Un cabrestante o unidad de arrastre arrastra al conductor hacia adelante; la relación entre la velocidad de rotación y la velocidad lineal fija la longitud de tendido.
Principales tipos de máquinas trenzadoras concéntricas
No existe una máquina trenzadora concéntrica que sea la mejor. El tipo correcto está determinado por el diámetro del alambre, el número de capas, el material y la velocidad de producción.
Máquinas trenzadoras de bastidor rígido Sujete cada carrete en la parte giratoria del marco y todas las capas quedarán trenzadas en una sola pasada de rotación. Proporcionan una geometría precisa para tamaños de conductores medianos y grandes, pero requieren tiempos de configuración más prolongados. Cableadoras tipo planetario gire los portacarretes individuales de una manera que evite agregar torsión adicional a cada cable, lo que los convierte en la opción preferida para conductores de cables flexibles y de control donde la torsión residual perjudica el comportamiento de flexión. Máquinas de trenzado tubulares son más simples y funcionan a velocidades más altas, pero el control de la tensión en toda la longitud del tambor es más difícil; Se utilizan ampliamente para conductores redondos de cobre y aluminio en cables eléctricos. Cableadoras de doble arco utilizan un arco que gira alrededor del lado de recogida, lo que proporciona una alta velocidad de rotación y un tamaño compacto, lo que los convierte en una opción práctica para conductores redondos pequeños y medianos.
| Tipo de máquina | Gama de cables típica | Velocidad | Flexibilidad | Aplicaciones comunes |
|---|---|---|---|---|
| Marco rígido | 0,5 – 4,0 milímetros | Bajo-medio | Medio | Conductores de cables eléctricos, construcciones redondas grandes. |
| planetario | 0,05 – 1,5 milímetros | Bajo-medio | Alto | Cables flexibles, cables de control, cables para robots. |
| tubulares | 0,3 – 3,0 milímetros | Alto | Bajo | Conductores de potencia de cobre/aluminio |
| Doble arco | 0,1 – 2,0 milímetros | Alto | Medio | Conductores redondos pequeños y medianos, cables de telecomunicaciones. |
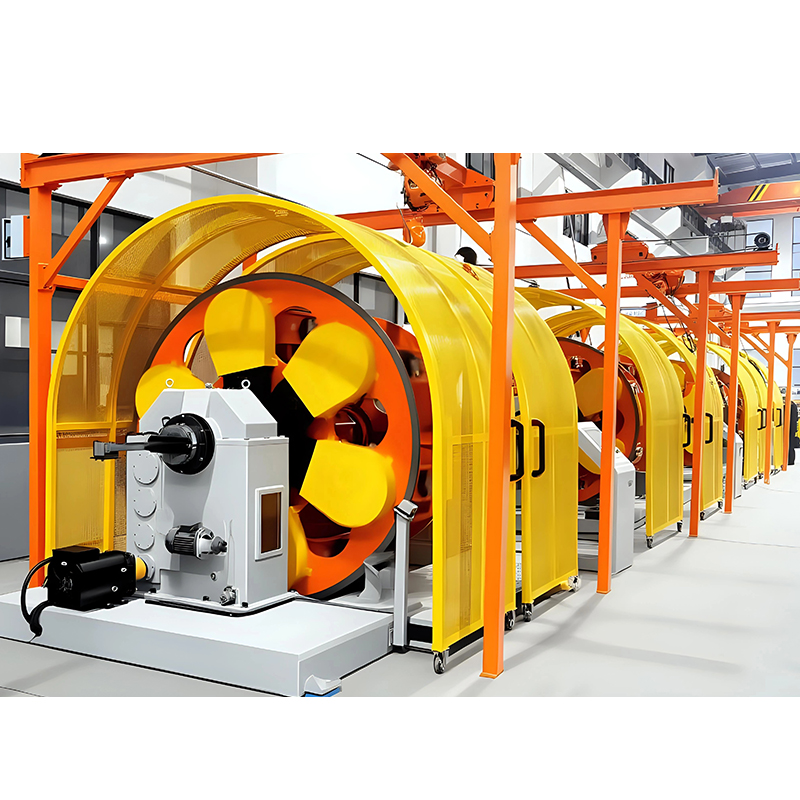 planetario Type Stranding Machine for Precision Cable Manufacturing Esta máquina utiliza el movimiento planetario para sincronizar múltiples núcleos alrededor de un eje central, reduciendo el par residual y mejorando la simetría geométrica. Se adapta a cables de alto rendimiento como USB 3.1 y cables de dispositivos médicos, lo que garantiza un blindaje constante y flexibilidad a largo plazo. Ver producto →
Por qué el cableado concéntrico es fundamental para la calidad del cable
La geometría producida por una máquina trenzadora concéntrica controla directamente el rendimiento eléctrico, la estabilidad del proceso posterior y la vida útil mecánica del cable terminado.
- Diámetro redondo y uniforme: Garantiza que las capas de aislamiento y cubierta se puedan aplicar con un espesor constante, lo que reduce el costo del material y los desechos.
- Par equilibrado: Las direcciones alternas de las capas evitan que el cable terminado se doble o tuerza durante la instalación.
- Propiedades eléctricas estables: Un conductor compacto y uniforme reduce la variación de la resistencia de CC entre los tambores de producción.
- Durabilidad a la flexión: Los cables mantenidos en posiciones definidas experimentan menos abrasión entre sí cuando el cable se dobla, lo que es decisivo para aplicaciones de cadenas portacables y robots.
Una máquina que produce muestras aceptables durante los primeros cientos de metros pero que luego pierde tensión seguirá generando fallas aguas abajo. Por lo tanto, el control constante de la tensión no es un extra opcional; es el factor principal que separa una línea de producción estable de una que genera desechos después de cada cambio de carrete.
Especificaciones clave para comparar antes de comprar
Los compradores deben comparar las máquinas basándose en el sistema de producción completo, no sólo en la velocidad máxima de rotación. La longitud de tendido, el rango de cables, el control de tensión y la capacidad de absorción determinan si la máquina realmente puede producir los diseños de conductores objetivo dentro de las tolerancias requeridas.
| Parámetro | lo que controla | nota practica |
|---|---|---|
| Rango de longitud de colocación | Paso de torsión de cada capa | Debe ser ajustable mientras la línea está funcionando. |
| Rango de diámetro de alambre | Posibles construcciones de conductores. | Una gama estrecha limita la flexibilidad del producto |
| Número máximo de cables | Construcción simétrica más grande | Compruebe si la máquina alcanza el objetivo en una sola pasada. |
| control de tensión | Redondez, diámetro exterior, tasa de desperdicio | La tensión del servo por carrete es más consistente que la de las almohadillas de fricción. |
| capacidad de absorción | Tamaño del tambor y longitud de producción. | El recogido directo y el recogido en cesta se adaptan a diferentes diseños de planta |
Combine estos parámetros con el diseño de su conductor antes de solicitar cotizaciones. Una máquina que no se ajuste a su longitud de tendido y número de cables objetivo requerirá pasadas adicionales y reducirá el rendimiento práctico incluso si su velocidad máxima parece impresionante.
Cómo elegir la máquina trenzadora concéntrica adecuada
El método de selección más confiable es comenzar con el diseño del cable terminado y avanzar hasta la configuración de la máquina.
- Primero defina el diseño del conductor: material, diámetro de un solo cable, número de cables, longitud de tendido y dirección de torsión de cada capa.
- Elija la familia de máquinas según el número de capas y las necesidades de giro hacia atrás: planetarios para diseños flexibles de baja torsión, rígidos o tubulares para construcciones grandes y sencillas.
- Dimensione la máquina por rendimiento: Calcule la velocidad máxima de rotación y la velocidad de recogida necesarias para cumplir con su objetivo de producción mensual.
- Verifique el sistema de control: busque almacenamiento de recetas, registro de errores y retroalimentación de tensión que puedan monitorearse mientras la línea está en funcionamiento.
- Confirmar factores prácticos: Posiciones de carga accesibles, procedimientos de cambio de matrices y disponibilidad de repuestos.
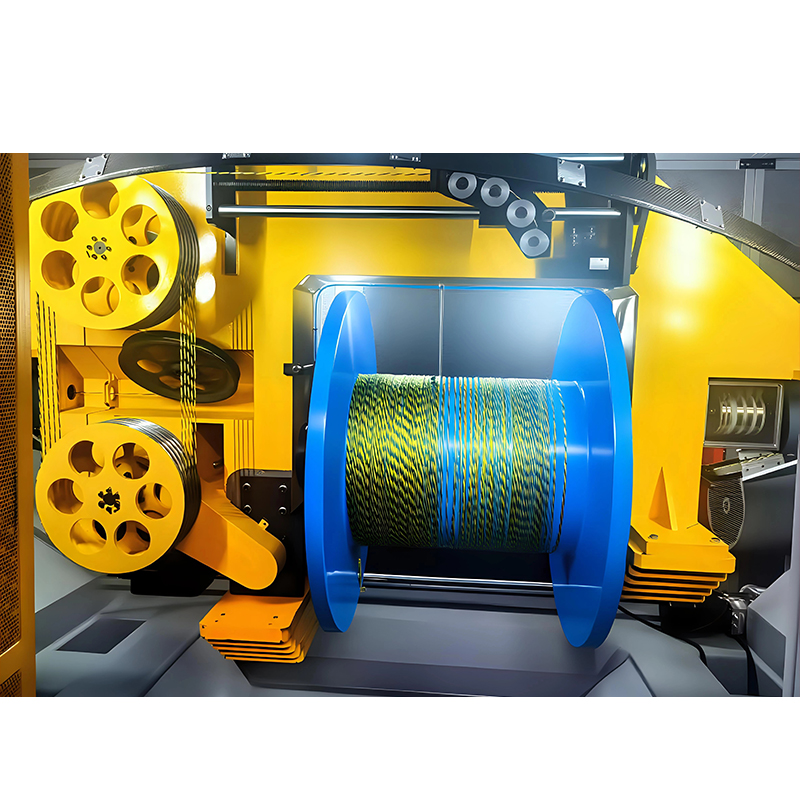 Máquina trenzadora de doble arco 1250 para un trenzado eficiente de cables Con un diseño de doble arco que equilibra la tensión durante la torsión a alta velocidad, esta máquina procesa múltiples cables, fibras ópticas o aleaciones con un control de paso preciso. Admite diversos materiales y configuraciones, lo que garantiza un trenzado uniforme y una producción estable de unidades de cable. Ver producto →
Solicite una prueba con su propio cable en lugar de solo una demostración de la máquina. Verá si la máquina mantiene la uniformidad del diámetro cuando los carretes de desenrollado estén casi vacíos, una etapa en la que los sistemas de tensión a menudo difieren.
Conceptos básicos de mantenimiento y solución de problemas
La mayoría de las paradas no programadas en una máquina trenzadora concéntrica se deben a causas evitables: tensión inestable, matrices desgastadas y espacios de lubricación. Una rutina de mantenimiento estructurada previene la mayoría de estos problemas antes de que afecten la calidad del conductor.
| Síntoma | causa probable | Acción correctiva |
|---|---|---|
| El diámetro exterior fluctúa | Tensión de liquidación inestable o convergencia desgastada. | Calibrar el control de tensión; reemplace la matriz según el programa de desgaste |
| Frecuentes roturas de cables | Alto friction on guide pulleys or incorrectly set brake | Realinear la ruta del cable; reducir la tensión de tracción |
| Superficie rayada o bruñida | Ángulo de aproximación del troquel incorrecto o superficie del troquel sucia | Restablecer la posición del troquel; troquel limpio en cada turno |
| Vibración y ruido | Cojinetes o engranajes desgastados o arco desequilibrado | Inspeccione la lubricación y realice una verificación de vibraciones. |
Preguntas frecuentes
¿Cuál es la diferencia entre varada concéntrica y agrupación?
El agrupamiento tuerce un haz de cables de manera suelta y aleatoria, lo cual es rápido pero da una sección transversal irregular. El trenzado concéntrico coloca cada cable en una capa fija alrededor del núcleo, produciendo un conductor redondo y compacto con propiedades eléctricas y de flexión predecibles.
¿Puede una máquina trenzadora concéntrica procesar conductores de aluminio?
Sí, el aluminio es un material estándar para los conductores de cables de alimentación. La menor resistencia a la tracción y la superficie más suave requieren valores de tensión ajustados, ranuras guía bien redondeadas y superficies de matriz limpias para evitar rayaduras en la superficie.
¿Qué tipo es mejor para cables de robot flexibles?
Generalmente se prefiere una máquina de tipo planetario. El movimiento de giro inverso de los portacarretes mantiene cada cable libre de tensión de torsión adicional, lo que preserva la durabilidad a la flexión del cable en aplicaciones robóticas y de cadena de arrastre.
¿Cómo influye la longitud del tendido en el rendimiento del conductor?
Un tendido más corto proporciona más flexibilidad pero aumenta ligeramente la resistencia CC. Un tendido más largo reduce la resistencia pero produce un conductor más rígido. La elección debe seguir las especificaciones del cable final y su entorno de instalación.
¿Necesito un troquel compactador después del varado?
No siempre. La compactación reduce el diámetro del conductor y cierra los espacios entre los cables, lo que ayuda en los cables de energía y de automoción. Pero añade estrés material y requiere una unidad extra. Úselo sólo cuando el diseño del cable requiera un diámetro exterior más pequeño.
Pensamientos finales
Elegir la máquina cableadora concéntrica adecuada no se trata tanto de elegir la máquina más rápida como de hacer coincidir la construcción de la máquina con los diseños de conductores que realmente produce. Verifique las especificaciones con su programa de producción, realice una prueba con sus propios materiales y confirme que el proveedor puede respaldar la instalación y la optimización del proceso. Con la máquina adecuada, obtendrá conductores redondos estables, menos desechos y un rendimiento predecible desde el primer tambor.
Para una explicación más amplia de las diferentes familias de equipos de varado, lea nuestra guía completa de máquinas trenzadoras de cables . Para obtener consejos de producción y actualizaciones de la empresa, visite nuestro sección de noticias .


