

 English
 русский
 Español

Noticias de la industria
Inicio / Noticias / Noticias de la industria / Máquina para fabricar cables de fibra óptica: elementos esenciales de la producción de precisión
Inicio / Noticias / Noticias de la industria / Máquina para fabricar cables de fibra óptica: elementos esenciales de la producción de precisión
Máquina para fabricar cables de fibra óptica: elementos esenciales de la producción de precisión


Máquina para fabricar cables de fibra óptica: elementos esenciales de la producción de precisión
2026-08-06
Contenido
- 1 Por qué la producción de cables de fibra óptica necesita una línea de equipos dedicada
- 2 Tipos de máquinas centrales en una línea de producción de cables de fibra óptica
- 3 La etapa de trenzado y cableado SZ: el corazón de la fabricación de cables de fibra óptica
- 4 Elegir la máquina encintadora adecuada para la protección del núcleo del cable óptico
- 5 Revestimientos y Revestimientos: Protección Final para Cables Ópticos
- 6 Cómo configurar una línea de máquinas para fabricar cables de fibra óptica para su fábrica
- 7 Equipos de control de calidad e inspección en la producción de cables ópticos.
- 8 Construya una línea de producción de cables de fibra óptica confiable con el socio de equipos adecuado
Por qué la producción de cables de fibra óptica necesita una línea de equipos dedicada
No se puede construir una red de fibra óptica confiable utilizando máquinas diseñadas para cables de alimentación de cobre estándar. La razón principal es la naturaleza física de la propia fibra de vidrio. Una fibra óptica estándar tiene un diámetro de revestimiento de sólo 125 µm, más pequeño que un cabello humano. Si bien los conductores de cobre pueden tolerar una tensión de tracción significativa y una abrasión superficial menor durante la torsión, una fibra de vidrio se romperá o desarrollará microfracturas que provocarán una pérdida de señal catastrófica, conocida como atenuación.
Esta fragilidad obliga a adoptar una filosofía de diseño completamente diferente en la línea de producción. Una máquina para fabricar cables de fibra óptica debe priorizar dos factores por encima de todo: el control de la tensión sub-Newton y la gestión dinámica del radio de curvatura. En la producción de cables de cobre, se pueden aceptar fluctuaciones de tensión de varios kilogramos. En el revestimiento secundario o trenzado de fibra óptica, su sistema de control de tensión debe mantener una tensión constante, a menudo por debajo de 1 Newton. Cualquier sacudida repentina, causada por una correa desgastada en un cabrestante o un desenrollado no sincronizado, se registrará inmediatamente como un "defecto puntual" en un reflectómetro óptico en el dominio del tiempo (OTDR).
La estructura del cable también determina el tipo de máquina. Un cable de tubo holgado requiere una máquina trenzadora SZ capaz de gestionar con precisión el exceso de longitud de fibra (EFL). Este EFL, normalmente controlado entre 0,1% y 0,3%, garantiza que cuando el cable terminado se estire durante la instalación en condiciones de congelación, la fibra de vidrio flote dentro de un tubo lleno de gel y permanezca libre de tensión. Por el contrario, un diseño de tubo central coloca las fibras en un tubo de un solo núcleo, lo que impone mayores exigencias a la capacidad de la línea de revestimiento para extruir la cubierta sin aplastar la pila de cintas. El uso de una trenzadora de marco rígido sin torsión hacia atrás en un diseño de tubo suelto torcerá los frágiles tubos, provocando picos de atenuación impredecibles. El equipo de cable óptico dedicado no es un lujo; es un requisito alcanzar un techo de atenuación de 0,35 dB/km.
Tipos de máquinas centrales en una línea de producción de cables de fibra óptica
Mapear el recorrido de la fibra de vidrio hasta un cable exterior resistente revela una cadena secuencial de estaciones especializadas. Mientras que los procesos de preforma y torre de trefilado crean la fibra desnuda, la línea de fabricación de cables comienza donde se cargan los carretes de fibra terminados. Comprender esta secuencia le permite identificar cuellos de botella y verificar que una configuración propuesta esté completa.
El flujo de trabajo estándar se mueve a través de cuatro zonas distintas:
- Coloración y amortiguación de fibras: Las máquinas colorantes de alta velocidad aplican una capa de tinta estable curada por UV para la identificación. Para cables interiores con amortiguación ajustada, una extrusora de amortiguación ajustada aplica una cubierta termoplástica gruesa directamente sobre el revestimiento óptico.
- Formación de cinta: Para cables con un alto número de fibras, las máquinas formadoras de cintas unen 4, 6 o 12 fibras una al lado de la otra con una matriz de acrilato UV. Esto crea una pila de cinta plana, maximizando la densidad de la fibra en un tubo central pequeño.
- Trenzado y encintado de núcleos: Esta es la fase central de la arquitectura. Las máquinas trenzadoras SZ hacen oscilar tubos sueltos alrededor de un miembro de resistencia central, creando un patrón helicoidal. Inmediatamente después, una máquina encintadora envuelve el núcleo con cinta bloqueadora de agua e hilo de poliéster para sujetar la geometría.
- Revestimiento interior y exterior: La última barrera. Se extruye una camisa interior de nailon o polietileno, se aplican elementos resistentes de hilo de aramida y una camisa exterior final de polietileno grueso, a menudo polietileno de alta densidad (HDPE) o polietileno de densidad media (MDPE), completa el paquete resistente.
Cada transición entre estas máquinas exige un acumulador de múltiples bailarines. El acumulador actúa como un amortiguador dinámico, permitiendo que la línea de trenzado funcione continuamente mientras un operador de la línea de revestimiento empalma una nueva almohadilla de cinta o reemplaza un carrete. Sin una gestión cuidadosa de estas transiciones, la velocidad de la línea colapsa hasta la velocidad de la operación manual más lenta.
La etapa de trenzado y cableado SZ: el corazón de la fabricación de cables de fibra óptica
El trenzado de cables ópticos se diferencia del trenzado de pares de cobre para telecomunicaciones porque el proceso oscila en lugar de girar continuamente. Si es nuevo en la terminología, un guía completa de máquinas trenzadoras de cables ayuda a establecer los conceptos básicos, pero el trenzado SZ es la base del diseño óptico de tubo holgado. En lugar de un desenrollador giratorio que requiere anillos colectores enormes, los tubos amortiguadores de fibra se alimentan desde carretes estacionarios. Los discos guía oscilan en sentido horario y antihorario en pasos predefinidos, típicamente entre 60 y 300 mm, colocando los tubos en las ranuras helicoidales de un miembro de resistencia.
Sus criterios de selección aquí deben centrarse en la eliminación del giro hacia atrás. un Máquina trenzadora de tipo planetario para núcleo de cable óptico. Lo logra mediante engranajes sincronizados que anulan el giro de cada elemento. En una unidad planetaria SZ, los tubos giran alrededor de su propio eje para permanecer paralelos al piso de la máquina, asegurando que no se induzca ninguna rotación torsional en el propio tubo. Esto evita que las 12 fibras del interior se agrupen formando una masa de tensión. La máquina debe permitirle controlar el exceso de longitud de la fibra (EFL) a través de diferenciales precisos de velocidad del cabrestante en el área de la placa de tendido. Una desviación de sólo el 0,1% en EFL puede cambiar la ventana de estabilidad de temperatura del cable en 30°C, provocando una atenuación masiva a bajas temperaturas.
Igualmente crítica es la tensión. Si un motor de compensación excede su par al arrancar, el rebote hará vibrar la fibra de 125 µm con una onda de choque, provocando una microcurvatura. Las líneas de varado de alta calidad utilizan bailarines de tensión de circuito cerrado con retroalimentación de micrómetro láser. Estos sistemas rechazan las perturbaciones en microsegundos, manteniendo una geometría de tendido constante incluso si la línea acelera de cero a 60 metros por minuto en segundos. Para ejecuciones de volúmenes más pequeños que requieren un emparejamiento preciso, los hermanadores de pares con torsión inversa garantizan que los pares de datos permanezcan perfectamente paralelos sin la tensión en espiral que degrada el ancho de banda en los cables de acometida preconectorizados.
Elegir la máquina encintadora adecuada para la protección del núcleo del cable óptico
La zona inmediatamente después del varadero SZ es un campo de batalla de contención. Los tubos oscilantes quieren separarse. El bloqueo de agua es un requisito legal para los cables exteriores para evitar la migración longitudinal de agua dentro del conducto. Este es el ámbito del encintado de precisión de alta velocidad.
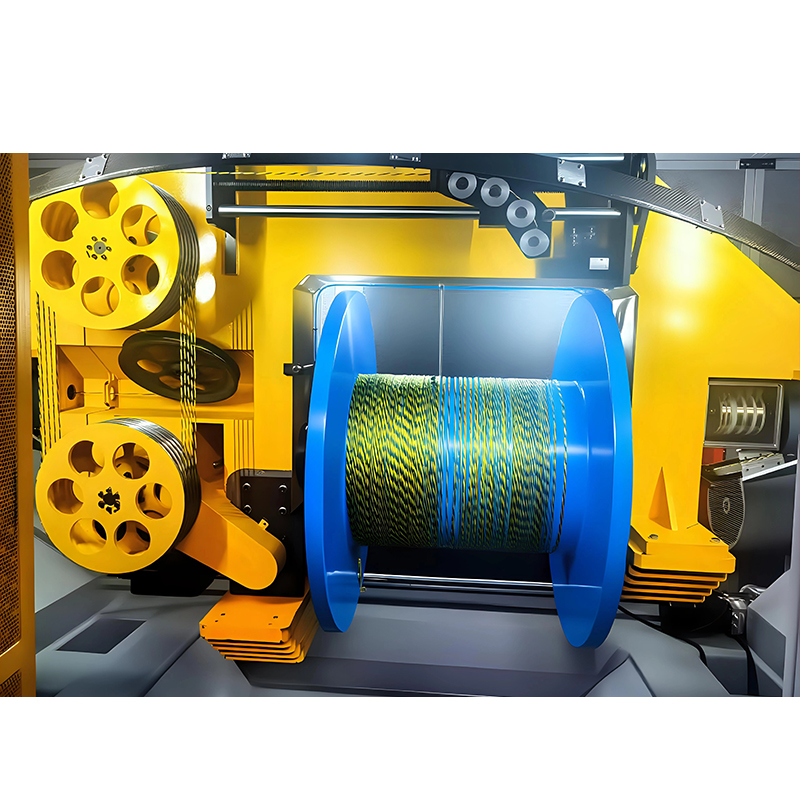
Usted se enfrenta a la elección entre la aplicación longitudinal de cinta hinchable o la envoltura helicoidal de hilo de atar. Una cinta no tejida hinchable con agua normalmente se alimenta longitudinalmente con una superposición, formando un calcetín alrededor del núcleo. un Máquina encintadora servo CNC para envoltura multicapa se encarga de la siguiente etapa, aplicando una cinta de encuadernación de poliéster con técnica de entrelazado o traslape. La métrica clave aquí es la coherencia de la superposición. Si la superposición de cinta establecida es del 15 %, un sistema de freno mecánico podría oscilar entre el 5 % y el 25 % a medida que el carrete de desenrollado se vacía y la inercia rotacional disminuye. Esto deja el núcleo suelto.
Una máquina encintadora CNC servocontrolada calcula el diámetro decreciente del carrete en tiempo real, ajustando el par del motor para mantener lineal la tensión de desenrollado. Esto es vital para el rendimiento del bloqueo de agua. Si la cinta está demasiado suelta, se forman canales de agua en las ondulaciones. Si está demasiado apretada, la cinta muerde los tubos amortiguadores, comprimiéndolos e induciendo tensión en la fibra. El cabezal de encintado también debe funcionar en perfecta sincronización con la velocidad de la línea lineal. Un retraso de milisegundos provoca una acumulación de torsión que eventualmente perforará la vaina interna. Para cables de alta densidad, los cabezales de cinta de doble capa aplican una envoltura de contrahélice, fijando la primera capa en su lugar y creando un núcleo rígido y perfectamente redondo listo para el revestimiento.
Revestimientos y Revestimientos: Protección Final para Cables Ópticos
La etapa de revestimiento transforma el delicado núcleo envuelto en cinta en un producto sumergible resistente a los rayos UV. Una línea de extrusión de cables de alimentación estándar carece del control gravimétrico y la compensación de contracción necesarios en este caso. Para una mirada más profunda a la mecánica de precisión involucrada, esta descripción general de Equipo de extrusión de cables de precisión explicado. descompone los componentes críticos. Cuando pasa al cable óptico, necesita un cable dedicado Línea de extrusión de funda de cable para protección final con modificaciones específicas.
La principal diferencia es la gestión de la contracción posterior a la extrusión. El HDPE se contrae significativamente a medida que se enfría desde 220 °C hasta la temperatura ambiente. Si la cubierta se contrae más rápido que el núcleo, comprime los tubos de fibra, provocando un pico de atenuación masivo llamado "atenuación por contracción". Para combatir esto, la línea debe configurarse con un sistema de control de exceso de longitud de fibra antes de la cruceta. Un conjunto de bailarines prealimenta el núcleo a un ritmo ligeramente más rápido que el pago. Al mismo tiempo, el canal de enfriamiento utiliza zonas de temperatura segmentadas, comenzando con agua tibia a 60°C para templar el plástico y bajando gradualmente hasta 20°C. Un baño de agua fría con un solo recipiente golpea el plástico, creando estructuras cristalinas amorfas que se encogen de manera impredecible en el campo.
El control del espesor de las paredes es otra exigencia específica de la óptica. Una camisa excéntrica crea un eje de flexión preferencial. Cuando un liniero tuerce el cable durante la instalación, una pared delgada aplasta el miembro de resistencia contra las fibras. Una cruceta de centrado triaxial con un bucle de control de centrado en caliente garantiza una concentricidad superior al 95 %. El control de temperatura de las zonas del cilindro del extrusor debe mantenerse dentro de ±1°C. Un exceso de temperatura degrada los compuestos de bajo contenido de humo y cero halógenos (LSZH) que se usan comúnmente en los cables verticales para interiores, creando partículas carbonizadas que dispersan la luz y causan defectos de mura en la superficie de la cubierta. El último chorro de tinta de estampado en caliente imprime la marca del medidor a gran velocidad, completando el paquete resistente.
Cómo configurar una línea de máquinas para fabricar cables de fibra óptica para su fábrica
Configurar una línea es un ejercicio para eliminar las discrepancias. Tu objetivo es evitar que la máquina más rápida arrastre a la más lenta hasta detenerla. Empiece por especificar su producto principal: un cable de conducto de tubo holgado para red troncal interurbana, un microcable de tubo central para empaquetamiento de conductos o un cable de bajada plano para FTTx (Fibra hasta el hogar). Una línea de tubo holgado exige una trenzadora SZ, atadoras de cinta doble y una línea de revestimiento de HDPE gruesa con un servoservidor de hilo de aramida. Una línea de tubo central simplifica las trenzadoras, pero exige una cruceta de extrusión mucho más sofisticada capaz de extruir sobre una pila de cintas vibrantes sin derretir la matriz.
La paridad de velocidad de línea es la trampa a la que cae todo nuevo inversor. Una máquina de colorear moderna puede funcionar a 2.500 m/min. Su trenzadora SZ podría alcanzar un máximo de 100 m/min. No se puede alimentar una máquina de 2.500 m/min con la salida de un acumulador de un metro. Debe definir una velocidad de línea efectiva objetivo, a menudo de 80 a 160 metros por minuto para una planta de capacidad media, y especificar que todos los acumuladores posteriores proporcionen al menos 180 segundos de amortiguación a esa velocidad. Esto permite a los operadores cambiar las materias primas sin interrumpir toda la línea. Tampoco se puede descuidar la infraestructura de servicios públicos: el punto de rocío del aire comprimido necesario para los tensores neumáticos es de -40°C. Un sistema de aire comprimido estándar con vapor de agua bloqueará los reguladores de precisión en una semana. Su configuración de fábrica debe incluir la máquina, los puentes de conexión y los servicios públicos como una deuda del sistema, no como ideas posteriores separadas.
Equipos de control de calidad e inspección en la producción de cables ópticos.
Los defectos invisibles se acumulan silenciosamente en el cable óptico. Cuando los encuentre en una prueba final de OTDR con carrete, es posible que ya haya empaquetado cinco kilómetros de chatarra en un tambor de madera. El control de calidad en línea durante el proceso no es negociable y pertenece a cada etapa importante de la máquina.
Se necesitan tres sistemas de control: micrómetros láser, detectores de cuellos abultados y registradores de tensión distribuidos. Un micrómetro láser colocado justo después del tornillo de extrusión de amortiguación ajustada señala instantáneamente una desviación de diámetro de 5 µm, lo que indica un aumento del tornillo. Un detector de grumos en el canal de enfriamiento detecta los huecos internos de la chaqueta: bolsas de gel sin derretir que aplastarán la fibra bajo las heladas. Sin embargo, el más importante es el sistema de trazabilidad de la tensión. Al registrar la tensión de desenrollado de cada bobina de fibra que ingresa a las jaulas SZ, se puede determinar que un pico en la atenuación en el tambor 4 se originó a partir de un cojinete pegajoso en la posición de la fibra 4B en el kilómetro 1,2. Sin esta trazabilidad, se para la línea durante días cambiando rodamientos indiscriminadamente.
En la recogida final, un inspector de defectos de superficie basado en láser gira alrededor de la chaqueta a 360 grados, identificando algorítmicamente poros, anillos de contracción y bandas de calibre antes de que la tensión del bobinado los envuelva en el tambor del cable. Estos sistemas rechazan los defectos en decenas de microsegundos, marcando la chaqueta para su posterior escisión manual. Las sondas RTD (detector de temperatura de resistencia) en la bomba de fusión garantizan que la zona del barril no se desvíe en más de un grado, lo que evita la contaminación silenciosa del gel que dispersa la luz y eleva los valores mínimos de atenuación en todo el lote de producción.
Construya una línea de producción de cables de fibra óptica confiable con el socio de equipos adecuado
Las especificaciones de papel de una máquina significan muy poco si el proveedor no puede integrar la línea total. Un cable SZ de 100 m/min conectado a una línea de revestimiento a través de un bailarín mal afinado se convierte en una línea de 40 m/min. El verdadero valor de sus fondos de inversión en la ingeniería de interfaz y el soporte al inicio del proceso. Necesita un socio cuyo banco de ingeniería cubra los principales bloques de la cadena de cables ópticos: trenzado, encintado y extrusión. Un proveedor que sólo fabrica trenzadoras culpará a la extrusora por una fluctuación en el tendido, y viceversa. Un equipo con capacidad vertical es responsable del problema desde el pago hasta la recogida, ajustando todo el circuito PID para que el cabrestante del tractor de extrusión susurre a la jaula SZ en lugar de tirar de ella.
El ADN de fabricación de un fabricante de equipos de precisión, como Fabricante de maquinaria de cables de precisión Jiangsu Newtopp , se basa en ofrecer soluciones donde la tolerancia mecánica de una caja de cambios o el aislamiento térmico de una zona de barril se traduce directamente en un porcentaje de rendimiento de producción. No se trata sólo de comprar acero y motores. Usted está comprando una garantía de que el exceso de longitud de la fibra se mantiene entre 0,2 y 0,5 por mil después de un remojo térmico de un turno y que la concentricidad de la chaqueta se mantiene a la velocidad máxima de la línea. Cuando finalice el proyecto llave en mano, su técnico debe saber exactamente qué dial de parámetro girar cuando un cambio estacional de humedad cambia el coeficiente de fricción de la cinta bloqueadora de agua. Ésta es la diferencia entre una máquina que ocupa espacio y una máquina que envía un cable aceptable.




-
Teléfono
+86 188 2296 5630 +86-(0)515-8510 8601Correo electrónico
[email protected]
[email protected]
[email protected]
[email protected]
[email protected]
[email protected]Dirección
No. 168, Calle Haitai, ciudad de Dongtai, provincia de Jiangsu, China
Copyright © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Todos los derechos reservados. Fabricante de equipos para cables y alambres
Fábrica de equipos auxiliares para producción de cables robóticos
