

 English
 русский
 Español



El proceso de la máquina trenzadora es el paso en la fabricación de cables en el que los alambres individuales se tuercen alrededor de un eje común para formar un conductor trenzado. Es la etapa que determina cuán flexible, resistente a la fatiga y eléctricamente consistente será el cable final. En la práctica, un proceso de cableado bien controlado utiliza una longitud de tendido precisa, una tensión de alambre igual y el tipo de máquina correcto para evitar defectos comunes como jaulas de pájaros, alambres sueltos y variaciones de diámetro.
Contenido
¿Qué sucede durante el proceso de varamiento?
El proceso de trenzado sigue una secuencia consistente: desenrollado, control de tensión, torsión en un punto de cierre y recogida. Cada etapa debe estar sincronizada para mantener un tono y una geometría del conductor constantes.
- Pago: Los cables individuales se extraen de bobinas montadas en un sistema de desenrollado. La recompensa puede ser activa o pasiva; Los sistemas activos proporcionan una tensión de retorno establecida para cada cable.
- Control de tensión: cada cable pasa a través de rodillos bailarines o sensores de tensión. La misma tensión en todos los cables evita que un cable se estire demasiado o forme bucles.
- Torciendo y cerrando: Los alambres convergen en una matriz o guía de cierre, mientras la máquina hace girar los transportadores de alambre o el carrete receptor. La velocidad de rotación y la velocidad de la línea fijan juntas la longitud del tendido (la distancia axial para un giro completo).
- Recogida: el conductor trenzado es tirado por un cabrestante y enrollado en el carrete receptor. La relación de velocidad entre el cabrestante y la parte giratoria se mantiene mediante un servo o sistema de engranajes.
Para una introducción más amplia a la gama completa de máquinas trenzadoras, puede leer nuestra guía completa de máquinas trenzadoras de cables . Explica en qué se diferencian estas máquinas y cómo se seleccionan para diferentes diseños de conductores.
Principales tipos de máquinas trenzadoras
Hay tres familias principales de máquinas trenzadoras: planetarias, tubulares y de doble torsión (arco). Cada uno ofrece un equilibrio diferente entre precisión de colocación, velocidad de producción y flexibilidad del conductor.
| Tipo de máquina | Principio de rotación | Ventajas clave | Limitaciones | Mejores aplicaciones |
|---|---|---|---|---|
| Máquina trenzadora planetaria (rígida) | Los carretes de alambre giran en jaulas alrededor de un eje fijo; Las capas individuales se construyen en un gran círculo primitivo. | Longitud de tendido muy precisa; torsión baja del alambre; bueno para conductores grandes y rígidos | Baja velocidad; gran huella; mayor tiempo de configuración | Cables de alimentación, conductores de alta tensión, núcleos multicapa |
| Máquina trenzadora de tubos | Todos los carretes de alambre están montados dentro de un tubo giratorio; todo el tubo gira | Alta velocidad; rotación suave; bueno para tramos largos de conductores desnudos | Los cables están sujetos a torsión durante el desenrollado; menos adecuado para diseños flexibles | Conductores de líneas aéreas de aluminio y cobre, conductores reforzados con acero. |
| Máquina trenzadora de doble giro (arco) | Un arco gira alrededor del conductor y produce dos giros por revolución. | Muy alto rendimiento; diseño compacto; menor consumo de energía | Requiere un control preciso de la tensión; Es posible que necesite un dispositivo de giro hacia atrás para una colocación uniforme. | Alambres de cobre para construcción, cordones flexibles, cables de datos y cables de control. |
Para la producción de grandes volúmenes de conductores de cobre flexibles, Cableadora de doble arco 1250 es una opción común porque combina un tamaño compacto con velocidades de salida competitivas para la construcción de líneas de cables de datos y alambres.
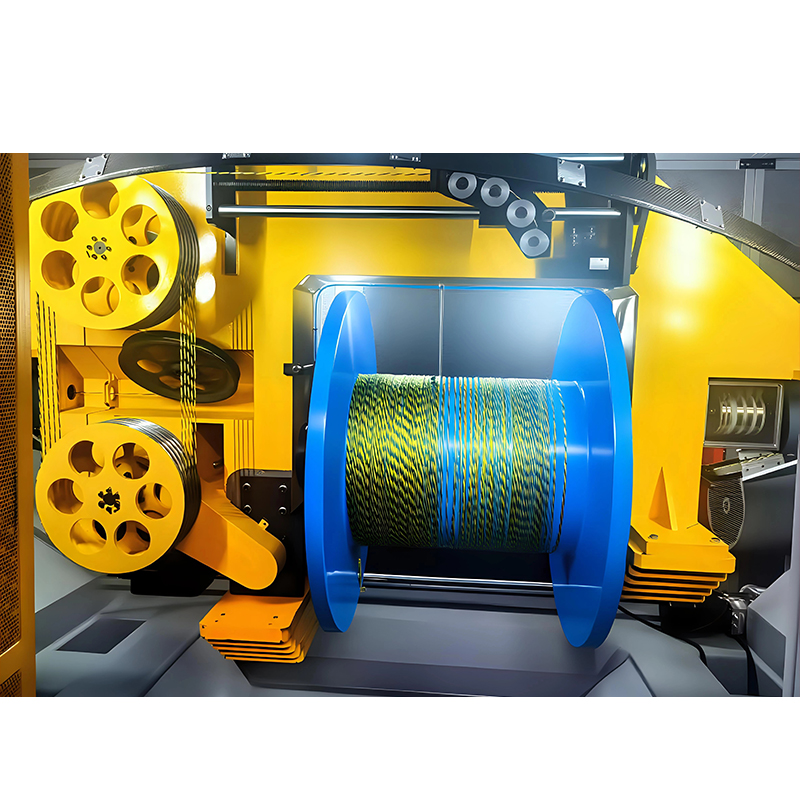 Fabricantes de máquinas trenzadoras de arco doble 1250, fábrica personalizada - Jiangsu Newtop Jiangsu Newtopp Precision Machinery Co., Ltd es un fabricante y una fábrica personalizada de máquinas trenzadoras de arco doble 1250 de China, el 1250 doble... Ver producto →
Cuando necesita una longitud de tendido extremadamente precisa y una distorsión mínima del cable, un máquina trenzadora tipo planetario Normalmente se prefiere para cables de alimentación y control. Su diseño de jaula giratoria mantiene la torsión del alambre al mínimo y permite aplicar múltiples capas en una sola pasada.
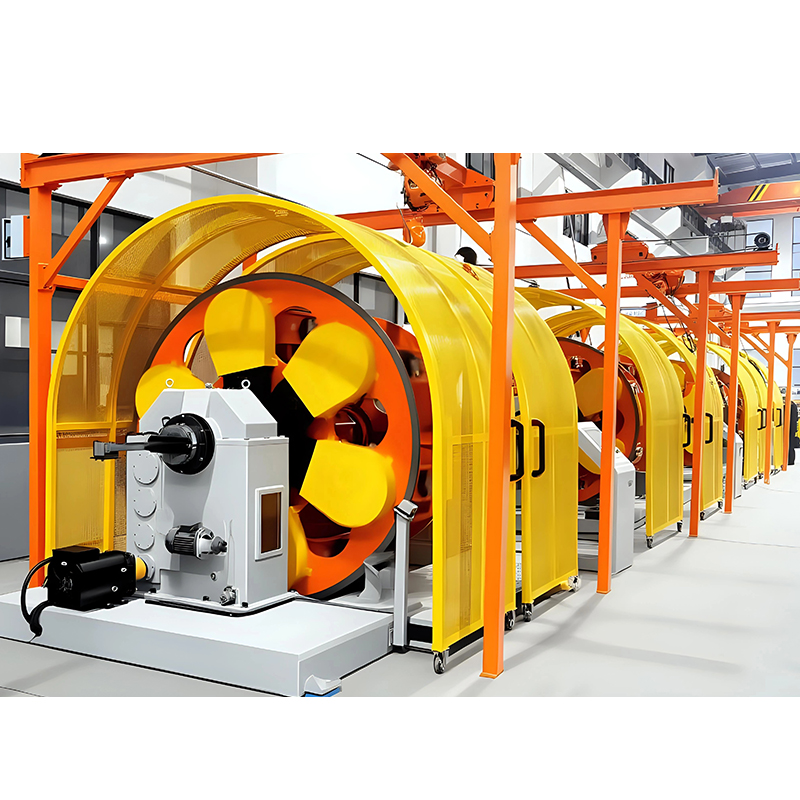 Máquina trenzadora de jaulas, Fabricantes de Máquina trenzadora planetaria Jiangsu Newtopp Precision Machinery Co., Ltd es un fabricante chino de máquinas trenzadoras de jaulas y una fábrica personalizada de máquinas trenzadoras planetarias... Ver producto →
Para aplicaciones que requieren tasas de torsión muy altas, especialmente cables delgados o finos, un máquina de triple trenzado Puede producir tres giros completos por revolución, lo que aumenta el rendimiento sin aumentar la velocidad del arco.
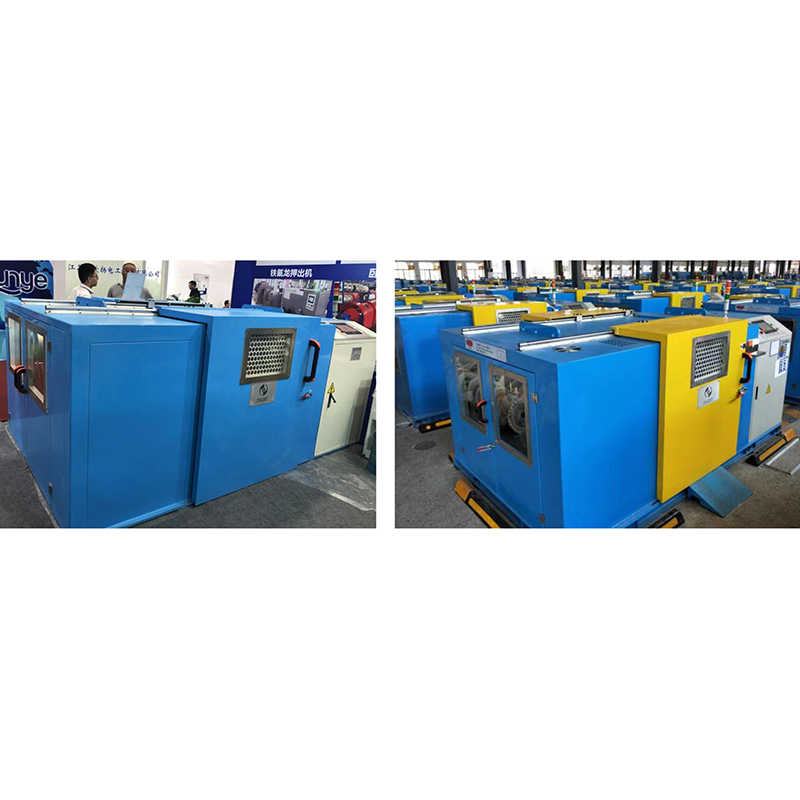 Fabricantes de máquinas de triple trenzado, fábrica personalizada - Jiangsu Newtopp Precisi Jiangsu Newtopp Precision Machinery Co., Ltd es un fabricante de máquinas de triple trenzado de China y una fábrica personalizada, Uso: Adecuado para CAT5... Ver producto →
Parámetros clave del proceso que controlan la calidad
Cuatro parámetros (longitud de tendido, dirección de tendido, tensión del cable y factor de llenado) tienen el mayor efecto en el rendimiento de un conductor trenzado.
- Longitud de tendido: la distancia axial para una envoltura de alambre de 360°. Para conductores trenzados concéntricos, la longitud del tendido suele ser de 10 a 14 veces el diámetro exterior de la capa. La tolerancia típica de una máquina es de ±3%, pero las líneas de alta velocidad pueden requerir un control más estricto.
- Dirección de colocación: la mayoría de los cables estándar se colocan a la derecha, pero la dirección de la última capa debe coincidir con la línea de aislamiento aguas abajo y el diseño del conector. Una dirección de colocación incorrecta puede causar fallas prematuras en las terminaciones.
- Tensión del alambre: La tensión del cable individual debe ser lo más igual posible. Una regla práctica es mantener la tensión entre el 2% y el 5% de la carga de rotura del cable; Una tensión más alta puede romper el cable y una tensión más baja provoca que los hilos se suelten.
- Factor de llenado: la relación entre el área real del metal conductor y el área circular circunscrita. El trenzado compacto puede aumentar este porcentaje desde aproximadamente el 75 % hasta más del 90 %, lo que reduce el diámetro del cable y el coste del material.
Elegir la máquina trenzadora adecuada
La máquina trenzadora adecuada es aquella que combina la geometría, el material y la velocidad de producción requeridos por el diseño del conductor con las características de torsión inherentes de la máquina.
- Determine la construcción del conductor. Un conductor trenzado concéntrico de clase 2 (por ejemplo, IEC 60228) requiere un trenzador planetario o rígido; un conductor flexible de clase 5 o 6 funciona bien en una línea de hilo de doble torsión o de torsión inversa.
- Evaluar el material. Los alambres de cobre blandos necesitan un manejo suave, por lo que las máquinas de doble torsión con control de tensión de precisión son una buena opción; Los alambres de aluminio o aleaciones se pueden pasar por trenzadoras tubulares a alta velocidad.
- Calcule la producción requerida. Las máquinas de doble torsión producen dos vueltas por revolución, por lo que a menudo ofrecen el menor costo por metro para hebras simples y compactas. Pero cuando una tolerancia de colocación estricta es vital, la velocidad más baja de una máquina planetaria es una compensación aceptable.
- Considere el espacio y el mantenimiento. Los trenzadores de arco y tubulares son compactos y más fáciles de mantener que las jaulas planetarias grandes, que necesitan una superficie de piso sustancial y cimientos pesados.
defectoos comunes y cómo prevenirlos
La mayoría de los defectos de cableado son causados por una tensión inconsistente, guías desgastadas o una configuración de tendido incorrecta. La siguiente tabla enumera los defectos más comunes y sus soluciones.
| Defect | Causa típica | Prevención |
|---|---|---|
| Jaula de pájaros (el alambre se levanta del hilo) | Giro hacia atrás insuficiente durante la flexión; tensión excesiva del hilo | Utilice el pago con giro inverso; reducir la tensión del cabrestante; aumentar el número de rodillos guía |
| Rotura de alambre | Rebabas en guías; tensión de alambre individual demasiado alta | Pulir todos los puntos de contacto; ajuste la tensión entre el 2% y el 5% de la carga de rotura; agregar monitoreo de tensión en cada cable |
| Diámetro sobredimensionado/infradimensionado | Troquel de cierre desgastado; preforma de alambre incorrecta | Reemplace el troquel periódicamente; verificar la altura del preformador al menos una vez por turno |
| Longitud de colocación irregular | Fluctuación de velocidad entre cabrestante y parte giratoria | Utilice servocontrol de circuito cerrado; calibrar tacómetros; mantener una velocidad de línea estable |
Preguntas frecuentes
Todas las respuestas a las preguntas más comunes sobre cableado vuelven a un principio: la máquina debe coincidir con el diseño del conductor y el proceso debe estar controlado por la tensión.
¿Cuál es la diferencia entre agrupamiento y varado?
El agrupamiento es una torsión no geométrica en la que los cables se colocan juntos al azar en una dirección, a menudo con una longitud de tendido corta, y se utiliza para conductores flexibles de alambre fino. El trenzado, por el contrario, produce un patrón helicoidal regular con un paso y una dirección controlados, lo que proporciona al conductor una geometría definida y un mejor rendimiento ante la fatiga. En un proceso de trenzado los alambres se colocan en distintas capas, mientras que en un proceso de agrupamiento no lo están.
¿Puede una máquina trenzadora manejar todos los diseños de conductores?
Ninguna máquina puede cubrir todos los diseños. Un trenzador planetario proporciona el tendido más preciso y se prefiere para conductores de energía grandes, mientras que un trenzador de doble torsión es mucho más rápido para cables flexibles pequeños. Para alambres muy finos, una máquina de triple torsión es una alternativa, y para pares que necesitan cancelación, se requiere una trenzadora de pares con torsión inversa. La mayoría de las plantas operan dos o tres tipos de máquinas diferentes.
¿Qué es el back-twist y cuándo es necesario?
La torsión hacia atrás es la rotación adicional que se aplica a un alambre durante el desenrollado para que el alambre no se deforme plásticamente al entrar en el punto de trenzado. Es necesario cuando el cable debe permanecer sin torcer después de formar el conductor, por ejemplo, en cables flexibles, cables de datos y conductores trenzados utilizados en aplicaciones dinámicas. Las máquinas con rotación tipo arco pueden agregar un dispositivo de torsión hacia atrás para compensar la tensión torsional.
¿Cómo afecta el tono de varada la flexibilidad?
Un paso más corto (longitud de tendido) aumenta la flexibilidad del conductor y la resistencia a la flexión dinámica, pero también aumenta el uso de material y reduce el margen de tensión de ruptura para un espesor de aislamiento determinado. Un paso más largo proporciona mayor rigidez y menor resistencia CC. El rango de paso estándar para cables flexibles es aproximadamente de 8 a 12 veces el diámetro de la capa, mientras que los cables de instalación fija suelen utilizar de 12 a 16 veces.
Pensamientos finales
El proceso de la máquina trenzadora no es simplemente una operación de torsión mecánica; es un paso de fabricación preciso que determina el rendimiento mecánico y eléctrico del conductor. Para un productor de cables, las mayores ganancias provienen de hacer coincidir el tipo de máquina con la familia de productos, controlar los cuatro parámetros de calidad y capacitar a los operadores para que estén atentos a defectos relacionados con la tensión. Con el equipo y la disciplina adecuados, el proceso de varado puede realizarse a alta velocidad sin comprometer la calidad.


