

 English
 русский
 Español

Noticias de la industria
Inicio / Noticias / Noticias de la industria / Máquina trenzadora con salto: principio de funcionamiento, longitud de colocación y cómo elegir
Inicio / Noticias / Noticias de la industria / Máquina trenzadora con salto: principio de funcionamiento, longitud de colocación y cómo elegir
Máquina trenzadora con salto: principio de funcionamiento, longitud de colocación y cómo elegir


Máquina trenzadora con salto: principio de funcionamiento, longitud de colocación y cómo elegir
2026-10-10
Un cliente regresa un lote de cable flexible para robot porque el conductor se dobla en la curva cerrada detrás del conector y los hilos en el extremo pelado ya han comenzado a separarse. El aislamiento pasó todas las pruebas eléctricas. El director no lo hizo. En casos como éste, la corrección suele comenzar en la etapa de trenzado y no en la extrusora.
Una máquina de cableado por saltos es una máquina de cableado de conductores que coloca los cables individuales con un patrón S-Z interrumpido y que se invierte periódicamente, en lugar de una hélice continua que corre en una dirección. Debido a que la torsión se invierte a intervalos establecidos, el cable nunca acumula la misma torsión almacenada que genera un tendido concéntrico convencional, por lo que el conductor terminado permanece flexible y predecible cuando se dobla, corta o riza.
Esa única elección de proceso cambia tres cosas que una planta de cables realmente mide: el radio de curvatura mínimo, la estabilidad del extremo cortado y cuánto resiste el conductor a la línea de extrusión aguas abajo. Lo que sigue cubre cómo funciona el proceso, dónde obtiene su costo, qué pertenece a una especificación de compra y los defectos que aparecen cuando una máquina está mal configurada.
Contenido
- 1 ¿Qué es una máquina de varada?
- 2 Cómo se compara Skip Stranding con otras construcciones de conductores
- 3 Donde los conductores saltados ganan su costo
- 4 Cinco parámetros que deciden si funciona o no la varada
- 5 Especificación de una máquina de varado: lista de verificación del comprador
- 6 defectoos típicos y sus causas reales
- 7 Preguntas frecuentes
- 7.1 ¿Cuál es la diferencia entre varada saltada y varada agrupada?
- 7.2 ¿Qué longitud de tendido debe utilizar un cable de robot saltado?
- 7.3 ¿Puede una trenzadora estándar de doble arco producir un tendido saltado?
- 7.4 ¿El cableado saltado es adecuado para conductores de aluminio?
- 7.5 ¿Cómo verifico la coherencia de la reversión sin detener la producción?
¿Qué es una máquina de varada?
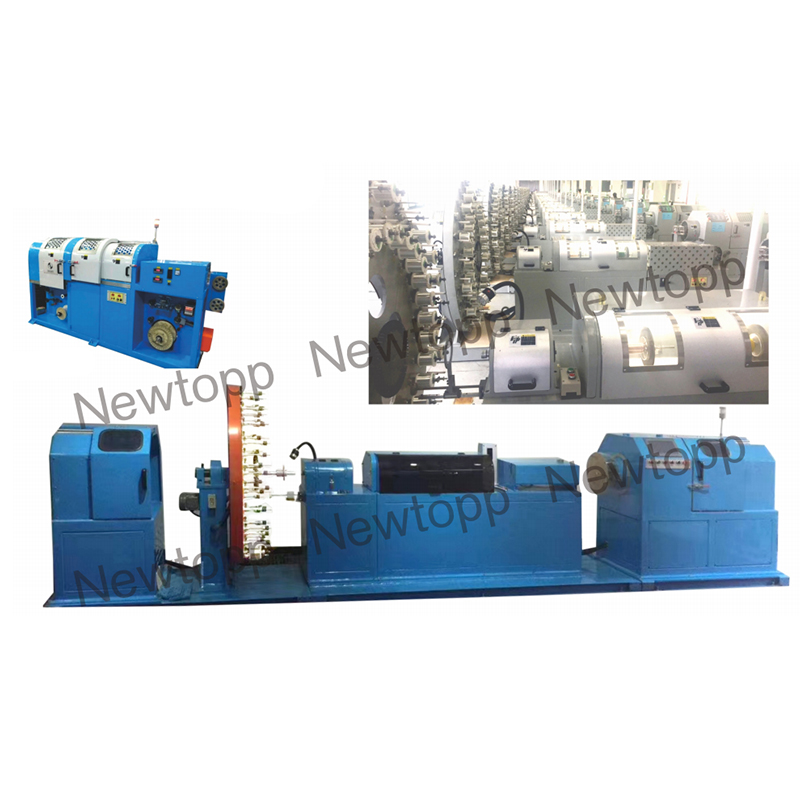
Una máquina trenzadora de salto se describe mejor como una trenzadora más control de inversión sincronizado: el hardware mecánico es similar al equipo de trenzado estándar, mientras que el patrón de tendido en sí se crea mediante sincronización.
En el lado de la máquina encontrará una devanadora, arcos giratorios o un marco giratorio que lleva las bobinas de alambre, una placa de colocación o matriz de formación y un cabrestante o recogedor de arrastre. La parte distintiva es la relación de control entre la rotación del arco y la velocidad de recogida, porque esa relación define la longitud del tendido. Gire los arcos más rápido a la misma velocidad de la línea y el trazado se acorta; pase la línea más rápido a la misma velocidad de proa y el tendido se alarga.
En una colocación de salto, el controlador hace avanzar los arcos durante una longitud determinada de conductor, los invierte hasta una longitud comparable y luego repite. El punto donde cambia la dirección es el punto de inversión, y su espaciado es el ajuste más importante de la máquina después de la longitud de tendido misma. Los intervalos de inversión suelen oscilar entre aproximadamente medio metro y tres metros, pero el valor correcto siempre proviene del requisito de flexión del cable terminado, no de una constante fija de la máquina.
Una advertencia práctica sobre la terminología: los proveedores utilizan “saltar varada” de manera imprecisa y algunos catálogos lo aplican a cualquier proceso de colocación alterna. Antes de comparar cotizaciones, confirme por escrito tres números: longitud de tendido en cada dirección, intervalo de inversión y velocidad de arco que alcanza la máquina a la velocidad de la línea de trabajo. el Descripción general de los tipos de máquinas trenzadoras de cables. es un compañero útil si primero necesita un vocabulario más amplio.
Cómo se compara Skip Stranding con otras construcciones de conductores
El cableado saltado es una de las tres formas comunes de construir un conductor trenzado y es la respuesta correcta sólo para un conjunto específico de requisitos.
| Atributo | Saltar varada (S-Z) | Verdadero varado concéntrico | Varadura agrupada |
| Patrón de colocación | Alternando S y Z a intervalos fijos | Dirección única continua, dirección de capa invertida por capa | Dirección única continua, sin capas definidas |
| Longitud típica de tendido | Más largo, configurado por dirección para adaptarse al radio de curvatura | Ajustado y estrechamente controlado por capa. | Breve, tratado como no crítico |
| Flexibilidad | Alto, con poco par de restauración | moderado | Alto, pero la redondez sufre. |
| Comportamiento de corte | Los hilos se mantienen unidos con un mínimo de torsión. | Ligeramente desenroscado, a menudo necesita ataduras o cinta adhesiva. | Tiende a estallar |
| redondez | bueno | mejor | más pobres |
| Potencial de velocidad de línea | Alto, limitado por la sincronización inversa | Alto, limitado por la velocidad del arco. | más alto |
| Uso típico | Cable flexible para robots, cadenas de arrastre, soldadura, médicos y automotrices. | Cable de alimentación, aéreo y de control. | Cables flexibles y pequeños cables de conexión. |
Donde los conductores saltados ganan su costo
El cableado saltado se amortiza por sí solo cuando un conductor tiene que resistir dobleces repetidos o debe terminarse a mano en el campo, porque el tendido hace el trabajo que de otro modo harían las carpetas y cintas.
- Brazo robótico y cable de maquinaria articulado, donde el conductor se dobla miles de veces en un radio pequeño.
- Cable de cadena de arrastre (flexión continua) en máquinas herramienta y sistemas de manipulación automatizados.
- Cable de soldadura y otros cables de mano que se arrastran y enrollan a diario.
- Conductores de arneses automotrices y de nuevas energías, incluidos conjuntos de barras colectoras de cobre y aluminio que se terminan y doblan durante el ensamblaje.
- Cables médicos y de instrumentación donde un extremo pelado debe permanecer ordenado sin fundas adicionales.
Evitar el varamiento no es universal. Un conductor de datos de alta frecuencia necesita un tendido firme y estable para mantener su longitud e impedancia eléctrica, y los conductores aéreos y de energía dependen del equilibrio mecánico que proporcionan las verdaderas capas concéntricas. Cuando un cliente especifica una impedancia característica estable, una configuración convencional suele ser la mejor respuesta.
Cinco parámetros que deciden si funciona o no la varada
Cinco configuraciones controlan el resultado y ajustar cualquiera de ellas cambia las demás.
- Coloque la longitud en cada dirección. Demasiado corto y el conductor se endurece y resiste la flexión; demasiado largo y las hebras se separan en el troquel de formación. Comience desde el radio de curvatura mínimo que el cable terminado debe sobrevivir y trabaje hacia atrás.
- Tensión de pago por cable. La tensión desigual es la causa más común de enjaulamiento de pájaros. Cada bobina debe alimentarse con la misma tensión, y la tensión debe medirse en lugar de juzgarse por el tacto.
- Sincronización de inversión. El punto de inversión debe aterrizar en la misma longitud del conductor en cada ciclo. El deslizamiento del cabrestante, las correas desgastadas y la aceleración agresiva hacen que los puntos de inversión se salgan de su posición.
- Tensión de recogida y recorrido. La recogida debe ser lo suficientemente firme para mantener el tendido cerrado pero lo suficientemente ligero como para no aplanar el conductor. Una travesía mal configurada produce secciones suaves y onduladas que sólo aparecen después de la extrusión.
- Calidad del cable entrante. La tolerancia del diámetro, el acabado de la superficie y la lubricación del trefilado se muestran en el resultado trenzado. Un tendido que discurre limpiamente en un lote de cables puede formar una jaula para pájaros en el siguiente.
Especificación de una máquina de varado: lista de verificación del comprador
La forma más rápida de comparar cotizaciones es fijar primero el conductor y dejar que la máquina lo siga, porque dos máquinas con la misma velocidad nominal de arco pueden ofrecer consistencias de colocación muy diferentes en el mismo conductor.
Haga coincidir la plataforma con el conductor.
Las máquinas de doble arco se adaptan a una producción de mayor rendimiento de conductores medianos y grandes, donde los dos arcos se equilibran entre sí y permiten una rotación más rápida sin vibraciones. Los trenzadores de pares con torsión hacia atrás son adecuados para construcciones que deben desenrollarse limpiamente en el extremo cortado. Los monocordones cantilever se suelen elegir para núcleos más pequeños, tiradas más cortas y cambios frecuentes de producto.
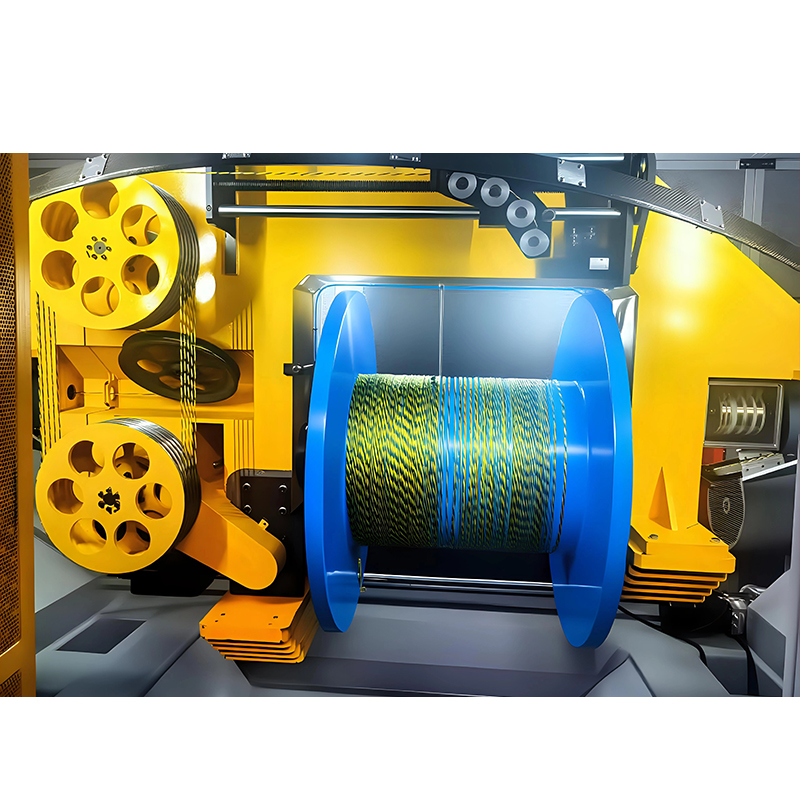 Máquina trenzadora de doble arco 1250 para producción de cables de alto rendimiento El diseño de doble arco está dirigido a conductores medianos y grandes; revise el equilibrio de tensión, las especificaciones del proveedor y las aplicaciones, desde cables de datos hasta conductores de energía. Ver producto →
Pregunte a cada proveedor por el intervalo de reversión que pueden mantener a la velocidad de su línea objetivo, más la tolerancia a su alrededor. Un intervalo establecido sin una cifra de tolerancia no es una especificación.
Escriba los números en la solicitud de cotización
En la consulta debe figurar, no acordarse verbalmente, lo siguiente:
- Construcción del conductor: número de hilos, diámetro de un solo cable y si se utiliza cable desnudo o chapado.
- Longitud de tendido en cada dirección, intervalo de inversión y desviación permitida.
- Velocidad de la línea objetivo y el tendido resultante a esa velocidad, confirmado por el proveedor por escrito.
- Los tamaños de las bobinas y el número de devoluciones, ya que limitan el tiempo de funcionamiento de la máquina entre recargas.
- Prueba de aceptación: se verifica la longitud de una muestra en cuanto a disposición, redondez y espaciado de inversión antes de que se acepte el envío.
Las máquinas de torsión invertida merecen una mirada aparte siempre que el cliente se queje del comportamiento de extremo cortado, porque la ruta del cable está diseñada para que el conductor libere su torsión progresivamente en lugar de hacerlo todo a la vez.
 Máquina trenzadora de pares con torsión inversa horizontal o vertical Disponible horizontal o vertical; El giro hacia atrás antes de torcer el par reduce el daño de los cables Cat-5e/6/6A, HDMI 2.1 y de datos de alta velocidad. Ver producto →
Para núcleos más pequeños y plantas que cambian de producto varias veces a la semana, una plataforma de una sola hebra suele dar un mejor rendimiento que una máquina de doble arco de alta velocidad que está subcargada.
 Máquina trenzadora simple tipo voladizo para producción de núcleo pequeño Adecuado para núcleos más pequeños y cambios frecuentes de producto; verifique la estabilidad de la tensión, el control de paso del PLC y la configuración transversal para detectar problemas de saltos. Ver producto →
defectoos típicos y sus causas reales
Casi todos los problemas de varado por salto se remontan a la tensión, la sincronización o las herramientas, más que al diseño del conductor en sí.
| Defect | causa probable | que cambiar |
| Jaula de pájaros o alambre ensanchado en el troquel. | Tensión de desenrollado desigual o baja, orificio de matriz sobredimensionado | Ecualizar la tensión, cambiar el tamaño del troquel de formación |
| Conductor suelto y ondulado | Tensión de tensado demasiado baja, el tiempo de inversión se desvía con la velocidad de la línea | Eleve la tensión de recogida, vuelva a verificar la sincronización |
| Espaciado de inversión desigual | Resbalamiento del cabrestante, aceleración excesiva en la marcha atrás. | Recalibrar la transmisión, suavizar la rampa de aceleración. |
| alambres rotos | Tensión por encima del límite del alambre, guías cerámicas desgastadas. | Reduzca la tensión, reemplace las guías e inspeccione la ruta del cable. |
| Conductor fuera de redondez | Diámetros de alambre no coincidentes, llenado de bobina desigual | Verifique la tolerancia del alambre entrante, revise la carga de la bobina |
| Torcedura después de la prueba de flexión | Coloque demasiado corto para el radio de curvatura requerido | Alargar la colocación y ampliar el intervalo de inversión. |
Preguntas frecuentes
¿Cuál es la diferencia entre varada saltada y varada agrupada?
El cableado saltado invierte la dirección de colocación a intervalos establecidos, mientras que el cableado agrupado se retuerce continuamente en una dirección sin capas definidas. El cableado saltado mantiene unidos los extremos cortados y mantiene el conductor redondo; Los conductores agrupados son más rápidos de producir y propensos a quemarse en el corte.
¿Qué longitud de tendido debe utilizar un cable de robot saltado?
No existe un número universal. Trabaje desde el radio de curvatura más pequeño al que el cable debe sobrevivir y luego establezca el tramo más largo que aún mantenga el conductor cerrado en el troquel de formación. Un tendido demasiado corto es la causa habitual de que los conductores del robot se vuelvan rígidos y se retuerzan.
¿Puede una trenzadora estándar de doble arco producir un tendido saltado?
Sólo si el sistema de accionamiento y control puede invertir los arcos de forma precisa y repetible a la velocidad de producción. Muchas máquinas pueden girar en ambos sentidos, pero muchas menos mantienen un intervalo de inversión dentro de una tolerancia estricta mientras el tensor sigue tirando.
¿El cableado saltado es adecuado para conductores de aluminio?
Sí, siempre que las tensiones se establezcan para aluminio en lugar de cobre. El alambre de aluminio es más suave y más sensible al desgaste de la guía, por lo que es necesario revisar la tensión de desenrollado y las superficies de contacto de cerámica antes de ajustar los ajustes de colocación.
¿Cómo verifico la coherencia de la reversión sin detener la producción?
Tome una muestra de longitud, marque los puntos de inversión a lo largo de ella y mida el espaciado. Repetir el control de las muestras tomadas al inicio y al final de un turno. La deriva entre las dos muestras significa que la unidad está perdiendo posición a medida que la máquina se calienta.
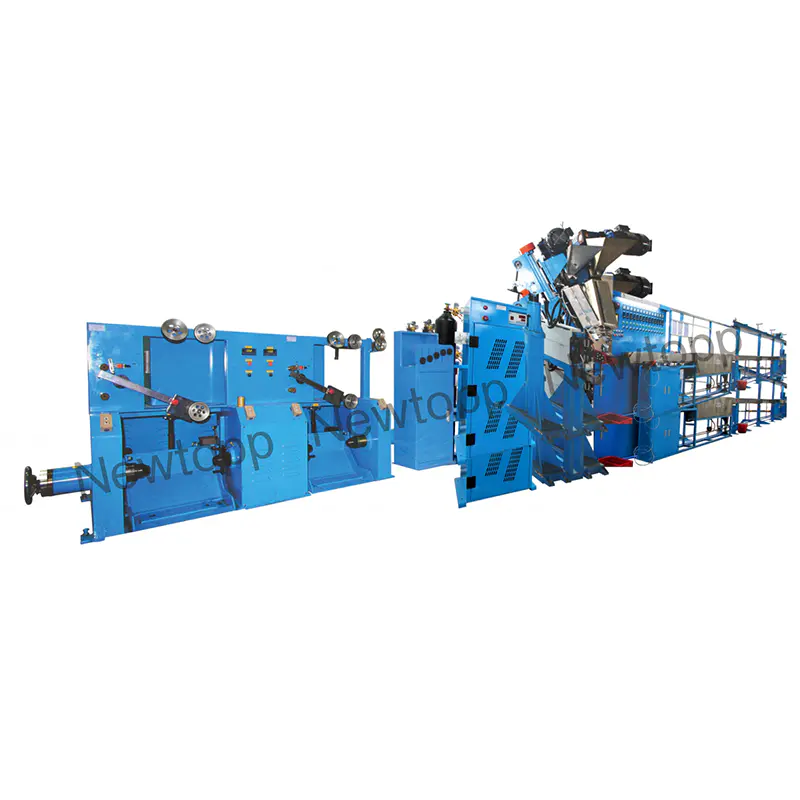
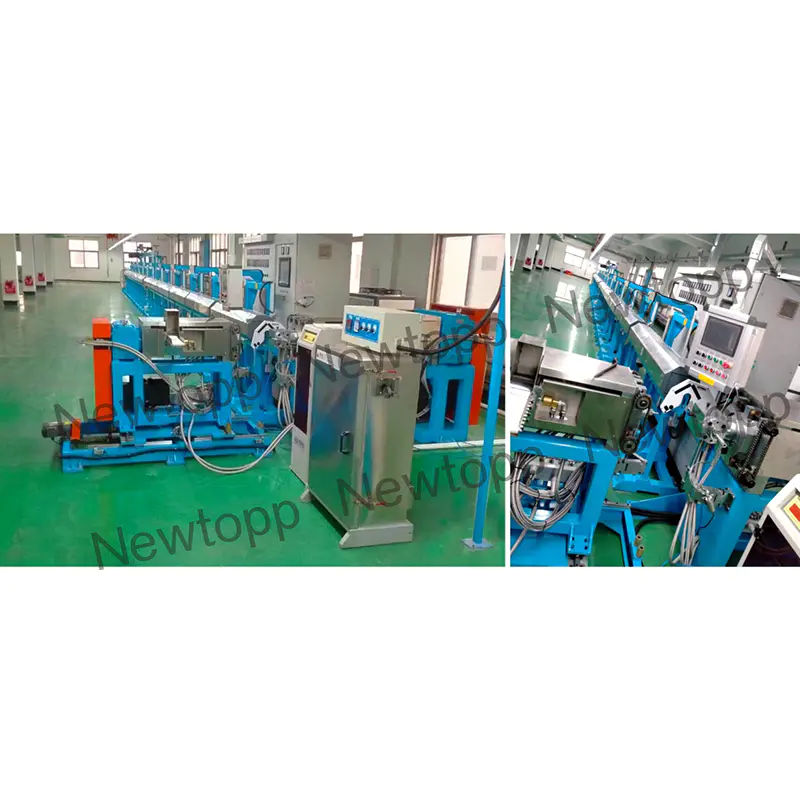
La decisión se reduce a cómo se utiliza el cable, no a qué tipo de tendido es más moderno. Si su conductor se dobla repetidamente, se corta y termina a mano o se arrastra por el piso de un taller, coloque la longitud de tendido y el intervalo de inversión en las especificaciones de compra justo al lado del número de hilos y el diámetro del cable. Jiangsu Newtopp Precision Machinery construye Equipos de trenzado, extrusión y encintado. exactamente para estos tipos de conductores, por lo que la especificación de tendido y la máquina que los produce se pueden combinar en una conversación en lugar de tres.


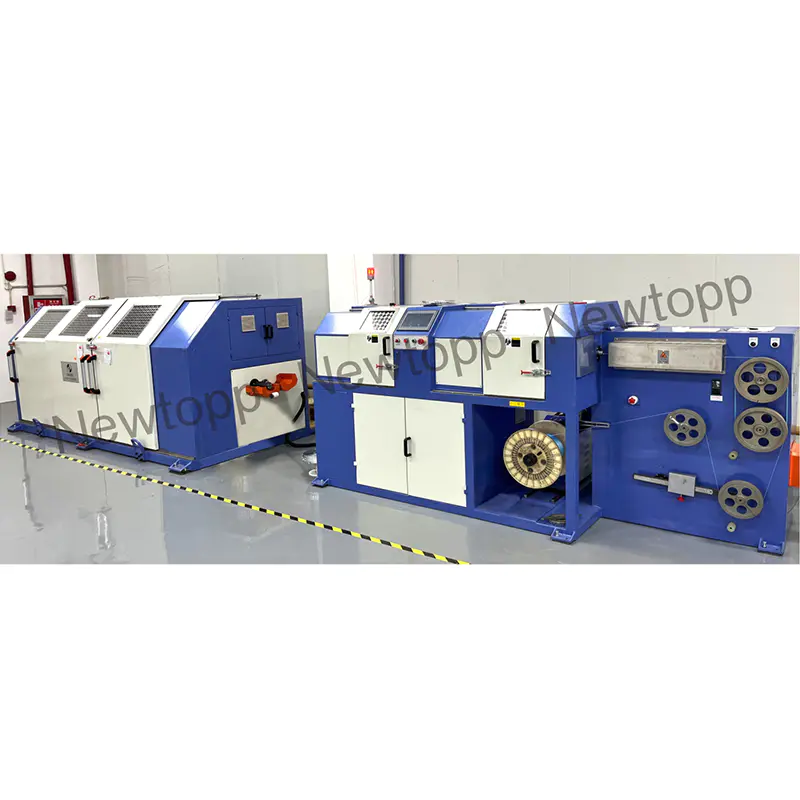
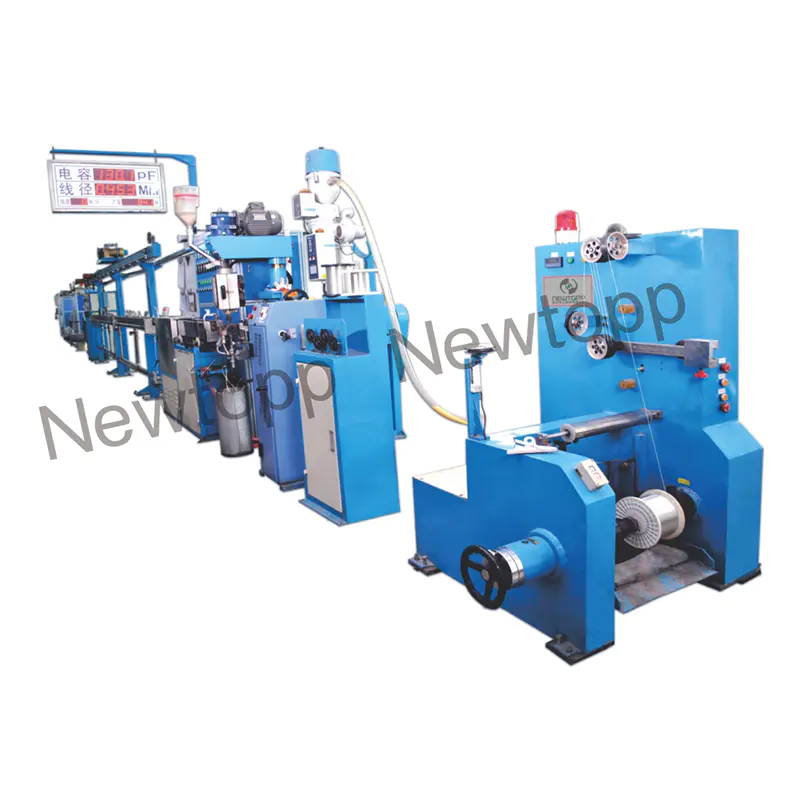
-
Teléfono
+86 188 2296 5630 +86-(0)515-8510 8601Correo electrónico
[email protected]
[email protected]
[email protected]
[email protected]
[email protected]
[email protected]Dirección
No. 168, Calle Haitai, ciudad de Dongtai, provincia de Jiangsu, China
Copyright © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Todos los derechos reservados. Fabricante de equipos para cables y alambres
Fábrica de equipos auxiliares para producción de cables robóticos
