

 English
 русский
 Español



Una máquina trenzadora funciona haciendo girar sus bobinas de desenrollado alrededor del eje del cable mientras el cable se tira hacia adelante a una velocidad controlada. Cada revolución envuelve los cables entrantes helicoidalmente alrededor del haz ya reunido en la placa de tendido, y la relación entre la velocidad de tracción y la velocidad de rotación fija la longitud del tendido, el único valor que decide si el conductor terminado es flexible, redondo y eléctricamente repetible.
Todo lo demás en la máquina existe para proteger esa relación: incluso la tensión de desenrollado, un rotor o jaula rígido, una matriz de cierre que define el punto de varada y un enrollador que enrolla el conductor terminado sin estirarlo. Comprenda esos cuatro trabajos y podrá juzgar si alguna máquina trenzadora se adapta a su cable.
Contenido
- 1 Qué hace una máquina trenzadora: una definición práctica
- 2 El ciclo de trabajo, paso a paso
- 3 Longitud de colocación, dirección de colocación y giro hacia atrás: los parámetros que importan
- 4 Cómo funcionan los principales tipos de máquinas trenzadoras
- 5 Cuando los parámetros de trabajo van mal
- 6 Cómo hacer coincidir la máquina con el cable que usted construye
- 7 Preguntas frecuentes
Qué hace una máquina trenzadora: una definición práctica
Una máquina trenzadora es un equipo de fabricación de cables que toma dos o más alambres o núcleos aislados de bobinas de suministro giratorias y los coloca en un conjunto helicoidal con una longitud de tendido definida y una dirección de tendido definida.
No es lo mismo que un apilador. Un agrupador junta los cables sin girarlos hacia atrás y les permite encontrar su propio tendido. Esto es rápido y económico, y perfectamente adecuado para cables cortos y flexibles. Un trenzador controla la hélice deliberadamente: cada alambre tiene una posición conocida, una velocidad de torsión conocida y una dirección conocida. Ese control es el motivo por el que los conductores trenzados mantienen su redondez, los pares de datos mantienen su simetría eléctrica y el décimo kilómetro de conductor se comporta igual que el primero.
Cualquiera que sea el tamaño de la máquina, las tareas mecánicas nunca cambian: girar el suministro, mantener la tensión uniforme, cerrar los cables en un punto fijo y enrollar el resultado sin deformarlo. Las diferencias entre los tipos de máquinas son simplemente respuestas diferentes a la pregunta de cómo rotar el suministro sin tensar el cable.
El ciclo de trabajo, paso a paso
El ciclo se ejecuta en un orden fijo y cada etapa limita la siguiente. Si alguna etapa es inestable, la longitud del tendido variará aunque la velocidad del motor no haya cambiado.
- Recompensa y tensión. Los cables salen de bobinas montadas dentro del rotor, arco o jaula. La tensión se mantiene mediante fricción mecánica, frenos neumáticos o rodillos bailarines y, en buenas prácticas, se mantiene dentro de un pequeño porcentaje del valor establecido desde la bobina llena hasta la vacía.
- Rotación. El rotor gira a unas revoluciones determinadas. Una máquina de un solo arco añade un giro por revolución. Una máquina de doble arco lleva dos bobinas en lados opuestos del rotor, por lo que una revolución agrega dos giros y la producción aproximadamente se duplica para la misma velocidad.
- Cierre. Todos los hilos convergen en una placa de tendido o matriz de cierre situada detrás del rotor. La distancia entre la última guía y este punto de cierre determina cómo gradualmente se doblan los cables en la hélice y, por lo tanto, cuánto se trabaja el conductor.
- Comenzar. Un cabrestante tira del hilo a la velocidad de la línea y un carrete lo enrolla bajo tensión controlada. La tracción generalmente la proporciona un arrastre en lugar del carrete mismo, de modo que el diámetro del carrete no cambia el recorrido.
- Giro de espalda. En las máquinas de giro inverso, cada bobina también gira alrededor de su propio eje en la dirección opuesta. Esto cancela la mayor parte de la torsión que la acción de trenzado pone en cada cable individual, que es lo que evita que los pares aislados y los conductores finos y flexibles se resistan después de salir del troquel.
La aritmética que lo une es breve. La longitud del tendido en milímetros equivale a la velocidad de la línea en mm por minuto dividida por las vueltas por minuto, y las vueltas por minuto equivalen a las rpm del rotor multiplicadas por el número de arcos. Una máquina de doble arco 1250 a 600 rpm produce 1200 giros por minuto; a 60 m/min, o 60.000 mm/min, se obtiene una longitud de tendido de 50 mm. Cambie cualquiera de los números y el trazado cambiará con él, razón por la cual las rampas de velocidad durante el arranque son una fuente común de secciones blandas o irregulares.
Longitud de colocación, dirección de colocación y giro hacia atrás: los parámetros que importan
Sólo un puñado de escenarios realmente cambian el conductor e interactúan. Ajustar uno sin observar los demás es como comienzan la mayoría de los problemas de varado.
| Parámetro | lo que controla | nota practica |
|---|---|---|
| longitud de tendido | La distancia que recorre el cable durante un giro completo. | La colocación corta añade flexibilidad y resistencia a la fatiga; El tendido largo reduce las pérdidas y las diafonías en los cables de datos. |
| Dirección de colocación | Si la hélice va hacia la izquierda (S) o hacia la derecha (Z) | Las direcciones de colocación opuestas en capas sucesivas evitan que el conductor se desenrosque y ayudan a la terminación. |
| Relación de giro hacia atrás | ¿Cuánta contrarrotación recibe cada bobina? | Demasiado poco deja torsión residual; demasiado puede aflojar la hebra dentro del troquel |
| Velocidad del rotor | Giros por minuto, por lo tanto, producción a una velocidad de línea determinada | Limitado por la masa de la bobina, la resistencia al viento y la calidad del rodamiento en lugar de por la transmisión. |
| Velocidad de línea | La tasa de tracción a través de la máquina. | Combinado con rpm define la posición; Las rampas deben coordinarse con el rotor. |
| Tensión de recompensa | Posición del alambre dentro del hilo. | La tensión desigual provoca formación de jaulas de pájaros, variación del diámetro y protrusión del núcleo. |
| Factor de llenado y tamaño del troquel | ¿Qué tan apretados están los cables en la sección transversal? | Los conductores compactados suelen tener un recorrido de alrededor de 0,9; un troquel de gran tamaño deja el hilo suelto |
Cómo funcionan los principales tipos de máquinas trenzadoras
El tipo de máquina se deriva de tres preguntas: qué tamaño tiene el conductor, qué flexibilidad debe ser y cuánta potencia necesita. El principio de funcionamiento es idéntico en todos ellos; sólo cambia la forma en que se transportan las bobinas.
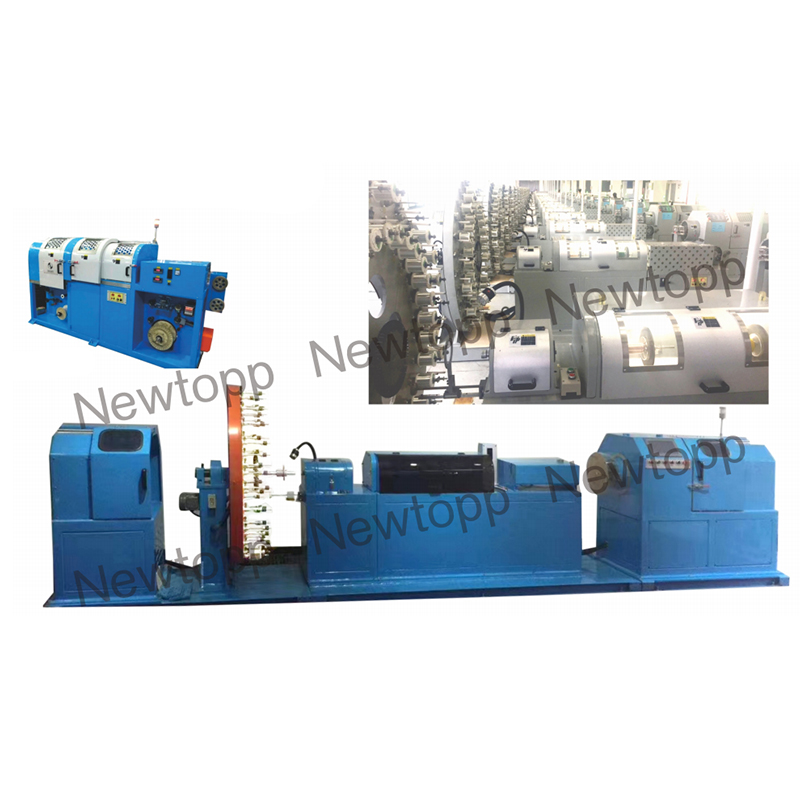
Cableadoras de doble arco: dos vueltas por revolución
En una máquina de doble arco, las bobinas se encuentran dentro de un rotor en forma de arco. Cada media vuelta del arco lleva una bobina alrededor del eje del cable, por lo que una revolución completa produce dos vueltas. Es por eso que estas máquinas dominan los conductores medianos y finos donde la producción importa: una trenzadora de doble arco 1250 puede alcanzar índices de torsión muy altos mientras mantiene suave la trayectoria del cable. La desventaja es que el arco debe estar equilibrado con precisión, porque a alta velocidad cualquier desequilibrio se manifiesta inmediatamente como variación de la longitud de la posición y ondas de tensión.
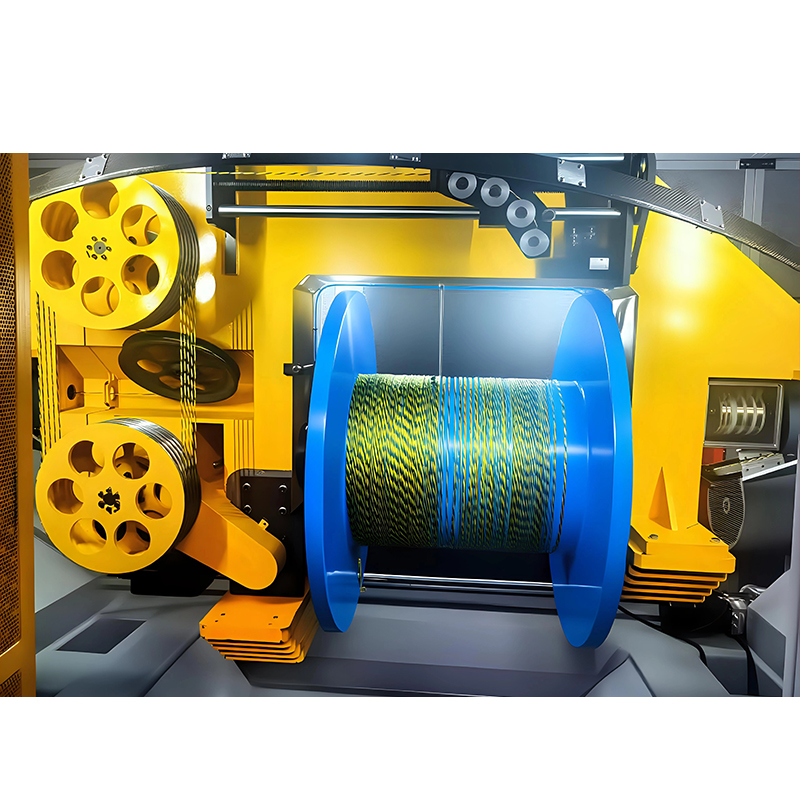 Máquina trenzadora de doble arco 1250 para producción de núcleos de cables La trenzadora de doble arco 1250 tuerce conductores y fibras en núcleos de cable, entregando dos torsiones por revolución con tensión equilibrada para alambres medianos y finos. Ver producto →
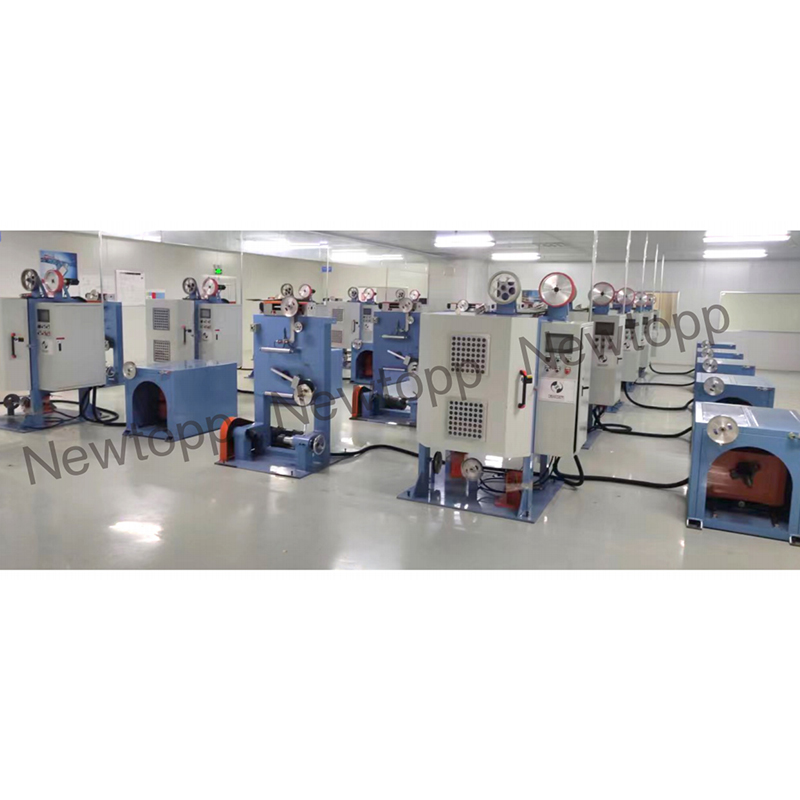
Trenzadores de pares con torsión inversa: diseñados para datos y núcleos flexibles
Una trenzadora de par con giro inverso contrarrota cada bobina en contra de la dirección del rotor principal. Por lo tanto, los núcleos aislados individuales llegan al punto de cierre casi sin torsión almacenada, lo que es más importante para los cables LAN y de datos, el cable del brazo robótico y el cable de la cadena de arrastre. Existen versiones horizontales y verticales porque el diseño del taller y la ruta del cable deciden cuál encaja: una máquina horizontal se adapta a tramos de salida largos y rectos, mientras que un marco vertical ahorra espacio en el piso y maneja núcleos finos y livianos. Si establece incorrectamente la relación de giro hacia atrás, el par se abrirá después del troquel o se retorcerá sobre sí mismo en el siguiente proceso.
 Máquina trenzadora de pares con torsión inversa horizontal/vertical para cables de datos Una máquina de torsión de pares y devanado hacia atrás para núcleos de cables de datos aislados; La contrarrotación reduce la torsión almacenada antes del cierre, lo que admite el trabajo Cat-5/6 y HDMI 2.1. Ver producto →
Cableadoras planetarias: muchas bobinas, tensión mínima
Una trenzadora planetaria lleva sus bobinas en una jaula grande que gira como un todo, de modo que cada bobina mantiene una orientación fija con respecto al cable. El recorrido del cable es largo y suave, que es exactamente lo que necesitan los grandes conductores de energía, los conductores sectoriales y los conjuntos de cables de acero o aluminio. La máquina es más lenta que una trenzadora de arco, pero maneja bobinas pesadas, secciones transversales grandes y materiales que no toleran curvaturas pronunciadas. También es la elección habitual cuando el cordón debe permanecer metalúrgicamente intacto.
 Máquina trenzadora de tipo planetario para cables de precisión complejos Cableadora planetaria con bobinas montadas en jaula para recorridos suaves de cables, adecuada para grandes conductores de potencia y cables de precisión complejos que necesitan simetría geométrica y un par residual bajo. Ver producto →
Los cordones simples y triples en voladizo llenan los espacios en cada extremo de la gama. Una trenzadora monocordón en voladizo es compacta y fácil de roscar, lo que se adapta a tiradas cortas y cambios frecuentes. Una trenzadora triple realiza tres operaciones de torsión en una sola pasada a través de la máquina, lo cual es una forma práctica de construir un conductor apretado y compacto sin pasar el cable por tres líneas separadas.
El principio de funcionamiento detrás de todo esto se establece con más profundidad en este guía completa de máquinas trenzadoras de cables , incluida cómo interactúa la longitud de tendido con cada familia de máquinas.
Cuando los parámetros de trabajo van mal
La mayoría de las fallas de varamiento se pueden atribuir a una de cinco causas, y el síntoma generalmente apunta directamente a la causa.
- jaulas de pájaros, Cuando los alambres se abren entre el troquel y el tensor, casi siempre significa que la tensión de desenrollado es desigual o que una bobina se arrastra.
- Secciones sueltas o blandas en un buen conductor normalmente provienen de una rampa de velocidad durante el arranque o de una bobina que se ha topado y ha perdido tensión.
- Longitud de colocación desigual a lo largo del carrete indica un deslizamiento del cabrestante, una correa de arrastre desgastada o una tensión de recogida que aumenta a medida que se llena el carrete.
- Conductor desenroscándose después del troquel. indica muy poca torsión hacia atrás o una dirección de colocación que va en contra de la siguiente capa.
- Cables aplanados o marcados son un problema de matriz: una matriz de cierre demasiado apretada, una guía mellada o una trayectoria de alambre que se dobla demasiado cerca del rotor.
Cómo hacer coincidir la máquina con el cable que usted construye
El mismo principio produce máquinas muy diferentes según el cable. Esta es la parte que vale la pena comparar con su propia lista de productos antes de especificar algo.
| Cable o conductor | Configuración típica | ¿Por qué encaja? |
|---|---|---|
| Brazo robótico y cable de cadena de arrastre. | Cableadora de par con torsión hacia atrás, paso corto, alta relación de torsión hacia atrás | Los núcleos flexibles necesitan una torsión residual baja para sobrevivir a millones de ciclos de flexión |
| Cable de datos y LAN | Cableadora de pares con torsión inversa y tolerancia de colocación ajustada | La geometría del par debe permanecer estable o habrá interferencias y derivas de impedancia. |
| Cable para automóviles y vehículos eléctricos | Cableadora de doble arco con matriz compactadora | Alto rendimiento en secciones transversales medianas, diámetro constante para aislamiento |
| Conductor del sector del cable de alimentación | Cableadora planetaria con jaula grande | Las bobinas pesadas y las secciones transversales grandes necesitan un recorrido de cable largo y cuidadoso |
Preguntas frecuentes
¿Cuál es la diferencia entre varado y agrupado?
El cableado controla deliberadamente tanto la longitud como la dirección del tendido, por lo que la geometría del conductor está definida y repetible. El agrupamiento permite que los cables adopten su propia disposición aleatoria sin torsión hacia atrás, lo cual es más rápido y económico pero da un conductor menos redondo y menos predecible.
¿Cómo calculo la longitud de colocación?
Divida la velocidad de la línea por giros por minuto. Debido a que una máquina de doble arco agrega dos giros por revolución, sus giros efectivos por minuto son el doble de las rpm del rotor; recuerde ese factor antes de comparar dos máquinas en papel.
¿Por qué un conductor trenzado se desenrosca después de salir del molde?
Los cables todavía llevan torsión almacenada debido a la acción de torsión. El giro hacia atrás elimina la mayor parte. Si el hilo se abre o retrocede, aumente gradualmente la relación de torsión hacia atrás y verifique la dirección de colocación de la siguiente capa.
¿Puede una máquina trenzadora manejar conductores rígidos y flexibles?
Sólo dentro de unos límites. Una máquina de torsión inversa puede funcionar con cualquiera de los dos, pero la longitud de tendido y la relación de torsión inversa que se necesitan para un cable flexible son muy diferentes de las de un conductor de alimentación compacto. En la práctica, la mayoría de las plantas dividen el trabajo entre una trenzadora de par de torsión inversa y una máquina de arco o planetaria en lugar de comprometerse con una sola.
El principio de funcionamiento de una máquina trenzadora nunca cambia: rotar el suministro, mantener una tensión uniforme, cerrar los cables en un punto conocido y tirar del resultado a una velocidad que fije el tendido. Lo que cambia es la forma en que se transportan las bobinas, y esa única decisión de diseño determina los tamaños de los conductores, los materiales y los niveles de flexibilidad a los que puede servir una máquina. Primero haga coincidir esa decisión con su lista de cables y la configuración de los parámetros se convertirá en una cuestión de ajuste de rutina en lugar de conjeturas.
Newtopp ha estado fabricando equipos para cables desde 2004, cubriendo líneas de extrusión, trenzado y encintado desde una base de fabricación, lo que ayuda cuando un conductor tiene que pasar desde la trenzadora al siguiente proceso sin que las tolerancias se desvíen entre los proveedores.