

 English
 русский
 Español



Los compradores de cables rara vez empiezan a preguntar cómo se fabrica un cable USB hasta que falla un lote. Entonces se juntan las preguntas: ¿por qué la impedancia se desvió fuera de los 90 ohmios, por qué el cable se rompió después de 3000 curvaturas, por qué el conector se suelta a los 20 newtons? Esas quejas se remontan a la línea que hizo el cable: a la tensión del trenzado, la concentricidad del aislamiento, el tendido torcido o la cobertura del blindaje.
Entonces, primero la respuesta corta: una máquina para fabricar cables de datos USB no es una sola máquina. Es una línea de cinco a siete estaciones vinculadas: cableado, extrusión de aislamiento del núcleo, torsión de pares con torsión inversa, blindaje o encintado, revestimiento y, finalmente, ensamblaje y prueba de conectores.
Contenido
- 1 Qué es realmente una máquina para fabricar cables de datos USB
- 2 ¿Qué máquina decide qué propiedad del cable?
- 3 Extrusión de aislamiento central: dónde se gana o se pierde la impedancia
- 4 Torsión de pares: la cuestión del sesgo
- 5 Blindaje, cintas y revestimientos
- 6 USB 2.0 vs USB 3.x: qué cambios hay en la línea
- 7 Riesgos de adquisiciones que surgen seis meses después
- 8 Preguntas frecuentes
- 9 Obtener la línea correcta la primera vez
Qué es realmente una máquina para fabricar cables de datos USB
Una máquina para fabricar cables de datos USB es un equipo de producción que convierte compuestos de cobre desnudo y polímeros en un cable USB terminado y comprobable. En la práctica, eso significa una máquina de trenzado para el conductor, una o dos líneas de extrusión para el aislamiento del núcleo y la cubierta, un trenzador de pares, una estación de encintado o trenzado para el blindaje y soldadura del conector más sobremoldeado en el extremo.
El término se usa de manera vaga porque los cables detrás de él no son iguales. Una planta que ejecuta cables de carga USB 2.0 de 28 AWG y una que construye conjuntos USB 3.2 Gen 2 comparten una lista de máquinas similar, pero viven en mundos de tolerancia diferentes: la segunda necesita aislamiento de espuma, control de inclinación y una ventana de impedancia de aproximadamente la mitad de ancho.
La secuencia de proceso estándar
- Trence el conductor, normalmente de cobre de 7 x 0,127 mm para 28 AWG.
- Extruya el aislamiento del núcleo: HDPE sólido o PE espumado, generalmente con un diámetro exterior de 0,8 a 0,95 mm.
- Gire el par de datos con giro hacia atrás para que ambos núcleos mantengan la misma longitud eléctrica.
- Aplique cinta de aluminio o blindaje trenzado, con un cable de drenaje en diseños de aluminio.
- Extruya la cubierta exterior en PVC o TPE.
- Suelde o suelde el conector, sobremolde la carcasa y luego pruebe la continuidad, el Hi-Pot y la impedancia.
¿Qué máquina decide qué propiedad del cable?
Cuatro números controlan casi todo lo que el cliente final puede medir: tolerancia del diámetro del conductor, tolerancia del diámetro del aislamiento, longitud de torsión y cobertura del blindaje. Asigne su lista de máquinas a esas cuatro y la decisión de compra se vuelve mucho más sencilla.
| Paso del proceso | maquina | Especificación para bloquear | Efecto en el cable |
|---|---|---|---|
| Trenzado de conductores | Máquina trenzadora de doble arco | Número de hebras, longitud de tendido más o menos 2% | Diámetro estable, sin hilos sueltos |
| Aislamiento del núcleo | Línea de extrusión de aislamiento de alambre central | OD más o menos 0,02 mm, capacitancia más o menos 2 pF/m | Impedancia característica cercana a 90 ohmios. |
| par de torsión | Trenzador de pares con torsión hacia atrás | Relación de torsión hacia atrás, longitud de colocación entre 1 y 2 mm | Baja distorsión y diafonía |
| Blindaje y cinta | Máquina encintadora CNC, trenzadora | Superposición del 20-30 %, tensión constante de la cinta | Rechazo EMI, atenuación controlada |
| Revestimiento y montaje | Línea de extrusión de chaquetas, prensa de sobremoldeo | OD más o menos 0,10 mm, concentricidad superior al 90% | Agarre del conector, vida útil de la curvatura, rendimiento del envío |
Extrusión de aislamiento central: dónde se gana o se pierde la impedancia
La extrusión del aislamiento del núcleo decide el rendimiento eléctrico, porque la impedancia depende del diámetro del conductor, del diámetro del aislamiento y de la constante dieléctrica del compuesto, y sólo los dos últimos están bajo su control en la línea.
Para un par de datos USB 2.0, es común el PE espumado con aproximadamente un 30 por ciento de espuma: reduce la constante dieléctrica, por lo que se alcanzan los 90 ohmios con una pared más delgada y flexible. La contrapartida es la sensibilidad del proceso. La formación de espuma reacciona a la humedad del compuesto, la temperatura del tornillo y la velocidad de la línea, por lo que la extrusora necesita alimentación gravimétrica, un paquete de formación de espuma con nitrógeno o productos químicos y medidores de diámetro y capacitancia en línea en lugar de controles puntuales. El HDPE sólido es más fácil de instalar y sigue siendo la opción correcta para cables de carga cortos.
Un bien instrumentado línea de extrusión de cables normalmente funciona a 150-300 m/min en aislamiento de núcleo delgado, con control de diámetro activo a los pocos segundos de la puesta en marcha. Si un proveedor no puede mostrarle el circuito de retroalimentación entre el calibre y la velocidad del tornillo o del cabrestante, la afirmación de tolerancia es marketing, no ingeniería.
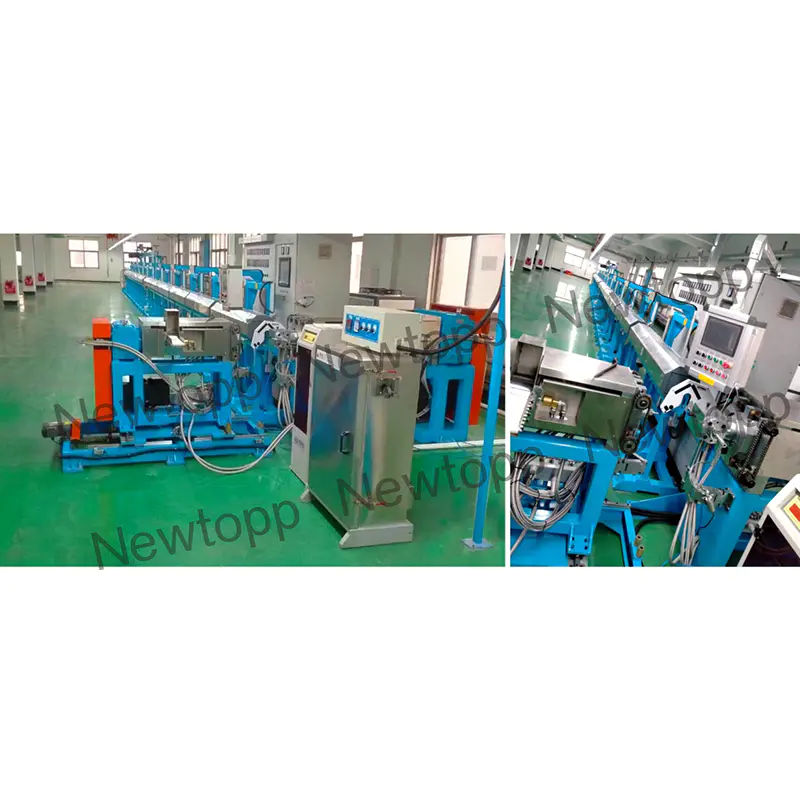
 Línea de extrusión de aislamiento de alambre central para conductores de cables de alta velocidad Extrusión de aislamiento de una sola capa o en franjas con retroalimentación inteligente del diámetro, control estricto de temperatura y diámetro exterior para conductores de cables de automoción, vehículos eléctricos, datos y robóticos. Ver producto →
Torsión de pares: la cuestión del sesgo
La torsión del par con torsión inversa mantiene los dos núcleos aislados a la misma longitud eléctrica; sin él, la inclinación aumenta y la integridad de la señal de alta velocidad falla, sin importar qué tan buena sea la extrusión.
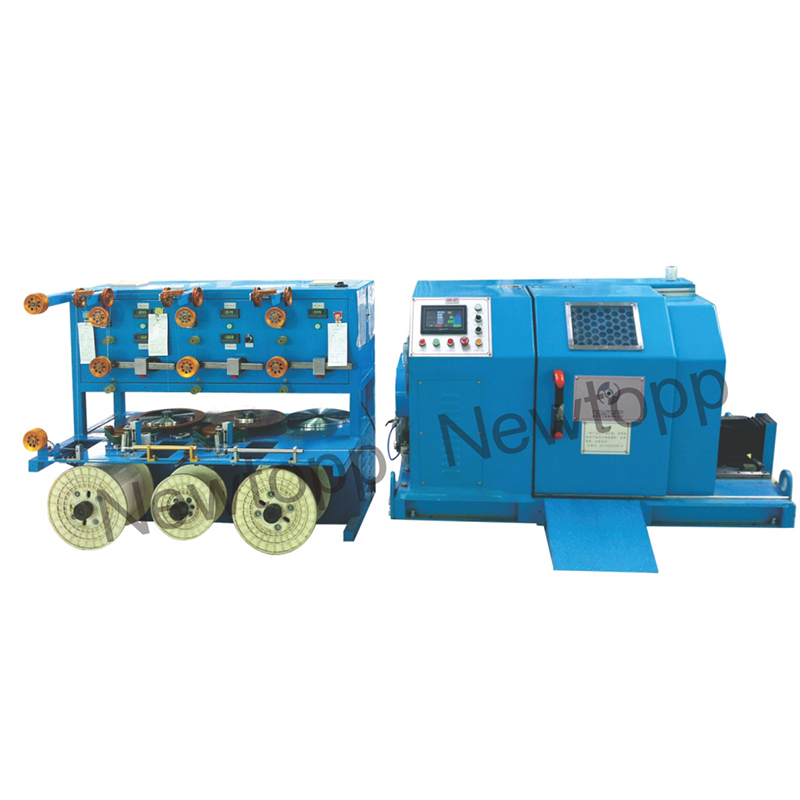
Una trenzadora de pares con giro inverso pasa ambos núcleos a través de un arco giratorio mientras los gira contra la rotación de desenrollado, de modo que los núcleos no giren en espiral alrededor del eje del otro. En un par de datos USB, la disposición suele ser de unos 20-30 mm, y las pequeñas variaciones de disposición se convierten en diferencias en el retardo de propagación. Compruebe el equilibrio del arco a velocidad, el desgaste de la guía y la consistencia de la tensión del tensor: un cable construido a 60 m/min debería probar lo mismo que uno construido a 120 m/min.
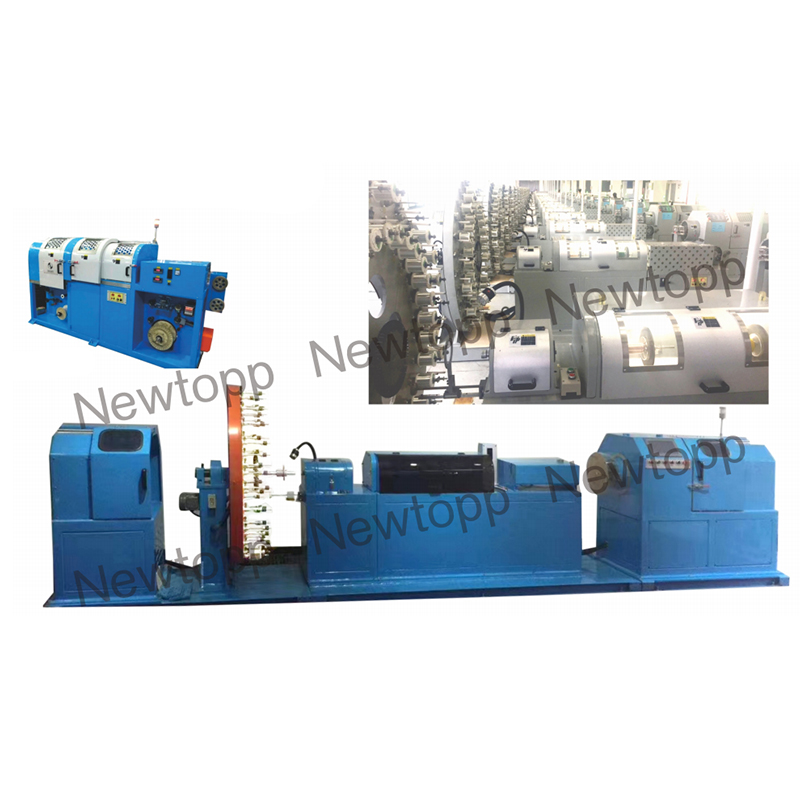
 Máquina trenzadora de pares con torsión inversa para cables Cat-6 y HDMI La compensación activa de la torsión inversa neutraliza la torsión del núcleo antes de la torsión precisa del par, lo que ayuda a mejorar la pérdida de retorno y la diafonía cercana en cables de datos de alta velocidad. Ver producto →
Blindaje, cintas y revestimientos
El encintado y el revestimiento deciden cuánto dura el cable en el campo; el escudo decide qué tan bien funciona.
La construcción estándar de USB 2.0 es una lámina de aluminio y poliéster aplicada con una superposición del 20 al 30 por ciento, más un cable de drenaje en contacto con la lámina; Los ensamblajes más rápidos suelen agregar una trenza para una impedancia de transferencia más baja. La tensión de la cinta es más importante de lo que la mayoría de los compradores esperan: si está demasiado floja, la lámina se arruga en los puntos de curvatura, si está demasiado apretada, se estrecha el par trenzado, cambiando la impedancia localmente. un máquina para encintar cables con control de tensión servo y superposición programable es la forma práctica de sujetar esa ventana.
Luego, la cubierta se extruye sobre el conjunto: PVC para cables generales, TPE o TPU cuando la flexibilidad es importante. La concentricidad y la tolerancia del diámetro exterior deciden si el sobremolde sujeta el cable; una cubierta de 0,1 mm deformada tiende a aparecer más tarde como una falla en la extracción del conector.
 Máquina encintadora servo vertical de doble capa CNC para envoltura de cables de precisión La servocinta multieje con control de tensión de circuito cerrado y superposición programable admite envoltura de una a varias capas de conductores de alta frecuencia trenzados o paralelos. Ver producto →
USB 2.0 vs USB 3.x: qué cambios hay en la línea
La lista de máquinas apenas cambia entre generaciones de USB; la clase de tolerancia y el número de pares de datos sí lo hacen. Saber en qué columna se encuentra su producto evita que se gaste dinero en la estación equivocada.
| Requisito | USB 2.0 | USB 3.x | clase USB4 |
|---|---|---|---|
| Pares de datos | Un par trenzado blindado | Dos pares SuperSpeed más el par USB 2.0 | Múltiples pares con geometría de par a par más ajustada |
| Aislamiento | PE sólido o ligeramente espumado | PE espumado, ventana OD estrecha | PE espumado con estricto control de capacitancia |
| impedancia | 90 ohmios, más o menos 15% | 90 ohmios, más o menos 10% | 90 ohmios, más o menos 10% with skew limits |
| Blindaje y chaqueta | Lámina con alambre de drenaje, PVC | Lámina más trenza, PVC o TPE | Lámina más trenza de alta cobertura, TPE |
Riesgos de adquisiciones que surgen seis meses después
La mayoría de los problemas de línea se deben a desajustes entre estaciones compradas por separado, no a fallas de las máquinas. Estos son los que cuesta más reparar después de la instalación.
- Desajuste de tensión: una extrusora rápida combinada con un soporte de compensación liviano produce una variación de diámetro que ningún medidor posterior puede corregir.
- Falta una medición en línea: la retroalimentación de capacitancia y diámetro es lo que hace que una afirmación de más o menos 0,02 mm sea real.
- Ignorando la capacidad de espuma: una extrusora de aislamiento sólido no se puede actualizar a PE espumado simplemente cambiando el compuesto.
- Subespecificar el tornado: una máquina sin un verdadero giro hacia atrás no puede cumplir con los límites de inclinación, cualquiera que sea la configuración de colocación.
- Aceptar la línea basada en el criterio equivocado: la estabilidad de la capacitancia y la impedancia debe mantenerse durante un turno completo, no en una muestra en estado estacionario.
Preguntas frecuentes
¿Cuánto cuesta una máquina para fabricar cables de datos USB?
No hay precio de lista, porque una línea se cotiza estación por estación. El costo depende del número de estaciones, la clase de tolerancia deseada, el nivel de automatización y si las extrusoras incluyen control de capacitancia y diámetro en línea. Una línea de cable de carga USB 2.0 es una fracción de la inversión necesaria para una línea de clase USB4 con aislamiento de espuma y torsión hacia atrás.
¿Puede una línea fabricar cables USB 2.0 y USB 3.x?
Por lo general, sí, siempre que la extrusora tenga retroalimentación de capacitancia y el tornado sea del tipo de giro hacia atrás. El cambio entre los dos es principalmente un cambio de compuesto, matriz, longitud de tendido y construcción del escudo, no de máquina. Las herramientas de la chaqueta y el régimen de prueba deben actualizarse con el cable.
¿Necesito una sala limpia para fabricar cables USB?
No. Lo que necesita es una temperatura estable, baja humedad alrededor del extrusor de espuma y aire filtrado en las estaciones de encintado y sobremoldeado. El polvo atrapado debajo de la lámina es una causa común de picos de impedancia que aparecen sólo en la prueba final.
¿Cuál es el equipamiento mínimo establecido?
Trenzado, extrusión de aislamiento de núcleo, torsión de pares, encintado, revestimiento, además de montaje y prueba de conectores. Es posible comprar pares pretrenzados a un volumen muy bajo, pero le quita el control sobre la distorsión y el costo.
Obtener la línea correcta la primera vez
Defina el grado de cable más alto que pretende vender dentro de tres años, luego compre las estaciones que puedan mantener esa tolerancia: primero la extrusión, después la torsión y después todo lo demás. Las líneas fracasan comercialmente cuando la extrusora y el tornado se especifican para dos mercados diferentes. Un proveedor que diseña extrusión, trenzado y encintado bajo un mismo techo puede acortar la puesta en servicio, porque las estaciones coinciden en tensión, disposición y velocidad desde el principio en lugar de conciliarse más adelante en su taller.