

 English
 русский
 Español



Siete números deciden si una máquina trenzadora tubular se adapta a su conductor: número de bobinas, tamaño de bobina, rango de paso, velocidad del rotor, diámetro de un solo cable, sección transversal terminada y precisión de tensión por bobina. Todo lo demás en una cotización es secundario, y un proveedor que no puede cotizar los siete está adivinando.
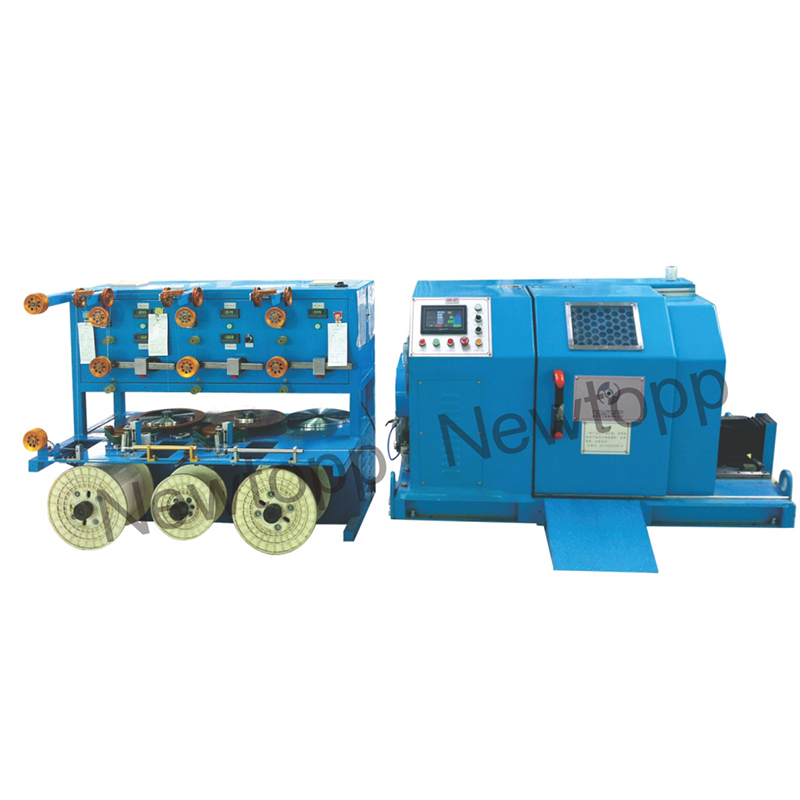
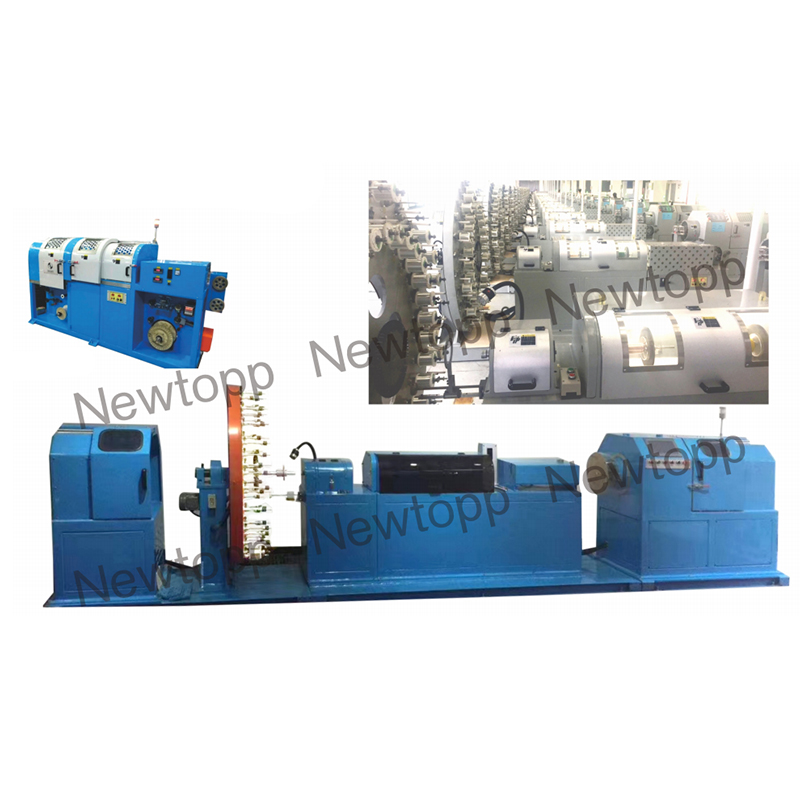
Una máquina trenzadora tubular es una trenzadora rígida en la que las bobinas de desenrollado se encuentran dentro de un tubo giratorio. Cada revolución de ese tubo coloca exactamente una vuelta en el conductor, por lo que la velocidad de producción y la longitud del tendido están unidas por una fórmula: la velocidad de la línea es igual al paso multiplicado por la velocidad del rotor. No hay brazo de arco ni giro hacia atrás, lo que mantiene el recorrido del cable corto, la resistencia al viento baja y el rotor rápido. Esta combinación es la razón por la que los trenzadores tubulares soportan la mayor parte de la producción de cobre y aluminio desnudo de 7, 19 y 37 hilos hasta aproximadamente 630 mm².
Si todavía está mapeando la familia de máquinas más amplia, un guía completa de máquinas trenzadoras de cables es un complemento útil para esta página. A continuación nos centramos en las especificaciones de los tubulares y cómo compararlas línea por línea.
Contenido
- 1 ¿Qué es una máquina trenzadora de tubos y cuándo es la herramienta adecuada?
- 2 La hoja de especificaciones: once números para comparar
- 3 Conteo de bobinas y tamaño de bobinas: capacidad en números simples
- 4 Rango de tono, velocidad del rotor y velocidad de la línea: tres números que se entrelazan
- 5 Gama de cables, construcción de conductores y matrices de cierre
- 6 Especificaciones del sistema de control de tensión, recogida y accionamiento
- 7 Cableadoras tubulares versus de arco, planetarias y de torsión inversa
- 8 Qué verificar en las pruebas de aceptación
- 9 Riesgos de adquisición y requisitos del sitio
- 10 Preguntas frecuentes: Especificaciones de la máquina trenzadora tubular
¿Qué es una máquina trenzadora de tubos y cuándo es la herramienta adecuada?
Una trenzadora tubular es la herramienta adecuada cuando la construcción requiere de 7 a 37 alambres, un tendido compacto concéntrico y una salida continua, en lugar de los paquetes muy grandes que proporciona una máquina planetaria.
Cómo funciona la ruta del cable
Cada bobina de devanado se encuentra en un soporte dentro del tubo giratorio. El alambre sale de la bobina a través de un husillo hueco, pasa sobre rodillos guía de cerámica y todos los alambres convergen en una matriz de cierre inmediatamente antes del cabrestante de recogida. Debido a que las bobinas viajan con el tubo, el alambre se suelta sin retorcerse sobre sí mismo, por lo que el tendido se forma sólo en el troquel de cierre. Por eso también una máquina tubular funciona más rápido que una trenzadora planetaria con el mismo número de alambre: la masa giratoria es un cilindro equilibrado en lugar de una gran jaula abierta.
Donde una trenzadora tubular no es la respuesta
Tres casos empujan a los compradores a otra parte. Las construcciones que superan aproximadamente los 37 hilos o 630 mm² suelen necesitar la mayor capacidad de bobina de una trenzadora planetaria. Los núcleos aislados que toleran dos movimientos por revolución funcionan mejor con una máquina de doble torsión tipo arco, que reduce a la mitad la velocidad del rotor necesaria para obtener la misma producción. Los pares de datos y los cables LAN necesitan un trenzador de pares con torsión inversa para que los conductores individuales no se tuerzan demasiado antes de cerrar el par.
La hoja de especificaciones: once números para comparar
La hoja de especificaciones importa más que el folleto, porque estos once parámetros describen lo que realmente puede producir una trenzadora tubular en lugar de lo que parece en una fábrica.
| Parámetro | rango típico | lo que controla |
|---|---|---|
| Posiciones de la bobina | 6 1 a 36 1 | Número máximo de cables en el conductor terminado. |
| Tamaño de la bobina | PND 400 a PND 800, más grande en otros tipos de trenzadoras | Volumen del paquete de liquidación y frecuencia de recarga |
| Rango de paso (longitud de tendido) | 20 mm a 300 mm | Flexibilidad del conductor y salida a una velocidad determinada. |
| Velocidad del rotor | 200 a 1200 rpm | Límite de velocidad de producción en un paso determinado |
| Velocidad de línea | 30 a 250 m/min | Salida, pero solo significativa cuando se cita con tono |
| Diámetro de un solo alambre | 0,15 mm a 3,0 mm | Lo que pueden manejar el sistema de tensión y las guías. |
| Sección transversal terminada | 0,5 mm² a aproximadamente 630 mm² | Tamaño del conductor que se acepta el troquel de cierre y la recogida. |
| Tensión por bobina | 5 N a 40 N, mantenido dentro de aproximadamente ±10% | Concentricidad, roturas de hilo y ovalidad del conductor. |
| bobina de recogida | PND 630 a PND 1250 | Longitud de la bobina entregada al siguiente proceso. |
| Tolerancia de tono | Dentro de aproximadamente ±2% del valor establecido | Consistencia de longitud de colocación a lo largo de toda la bobina |
| Potencia instalada | 15 kilovatios a 75 kilovatios | Suministro de obra, cableado y carga de cimentaciones. |
Conteo de bobinas y tamaño de bobinas: capacidad en números simples
El recuento de bobinas establece el número máximo de cables y el tamaño de la bobina establece cuánto tiempo funciona la máquina antes de detenerse para recargarse, por lo que nada más en la hoja de datos cambia la producción diaria tanto como estas dos cifras.
Leer un recuento de bobinas
Una máquina descrita como 12 1 tiene doce posiciones de desenrollado giratorias más una posición central estacionaria para el alambre central. El patrón es sencillo: 6 1 construye un conductor de 7 alambres, 18 1 construye un conductor de 19 alambres y 36 1 construye un conductor de 37 alambres. Compre la cantidad que necesita para la construcción más grande en su cartera de pedidos, porque una máquina no puede trenzar más cables de los que tiene en sus posiciones, y ejecutar un trabajo de 19 cables en una máquina de 36 1 desperdicia capacidad y energía del rotor.
Leer el tamaño de una bobina
Las designaciones de las máquinas a menudo llevan el diámetro de la brida de la bobina, como PND 400, 500, 630 u 800. Pasar de una bobina de 400 mm a una de 630 mm aumenta el volumen del paquete aproximadamente dos veces y media, ya que el volumen aumenta con el cuadrado del diámetro. Eso reduce las paradas de recarga en recorridos largos, pero el tubo más pesado necesita más potencia instalada, una base más rígida y distancias de frenado más largas. Mientras que la construcción del conductor permite un paquete más grande y una geometría de torsión diferente, máquinas como la trenzadora de doble arco 1250 adoptan la misma lógica hasta un tambor de 1250 mm.
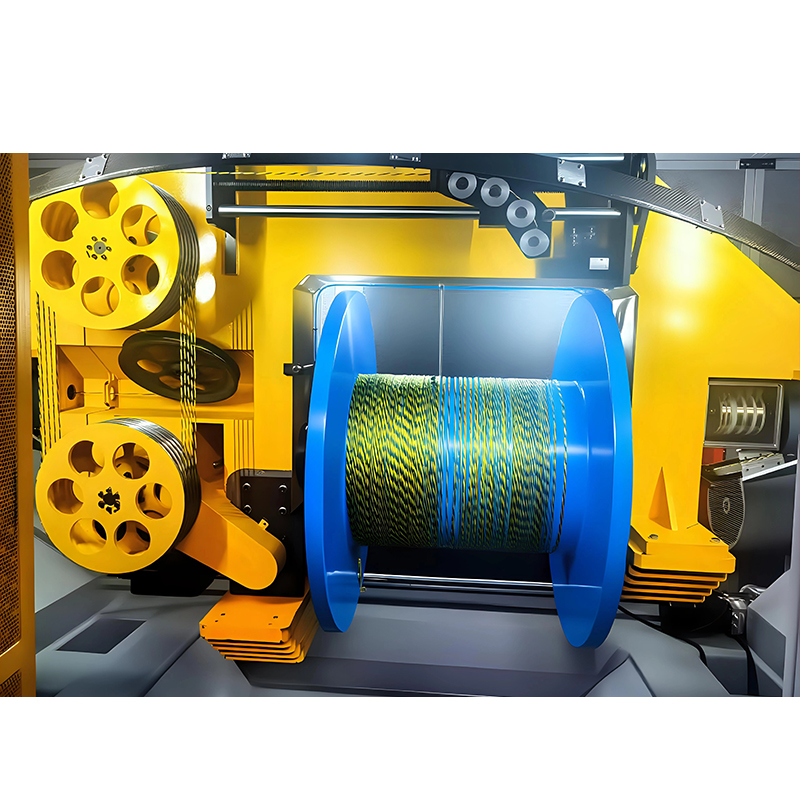 Máquina trenzadora de doble arco 1250 para producción de cables de alta velocidad y diámetro medio Máquina cableadora de doble arco con capacidad de tambor de 1250 mm, diseñada para tensión equilibrada y cableado de alta velocidad de conductores de mediano diámetro en cables de datos, potencia y especiales. Ver producto →
Rango de tono, velocidad del rotor y velocidad de la línea: tres números que se entrelazan
El paso, la velocidad del rotor y la velocidad de la línea no se pueden especificar de forma independiente, porque la velocidad de la línea en metros por minuto es simplemente el paso en metros multiplicado por la velocidad del rotor en revoluciones por minuto.
Un paso de 60 mm a 800 rpm da 48 m/min. La misma máquina, con un paso de 300 mm y 830 rpm, alcanza los 249 m/min, de donde suele surgir la impresionante cifra del titular. Cuando compare cotizaciones, convierta primero cada afirmación de velocidad en un paso y una velocidad del rotor; una máquina anunciada a 250 m/min puede ser incapaz de su paso de 60 mm a más de 48 m/min.
Elegir el tono
El paso normalmente se elige como un múltiplo del diámetro del conductor, conocido como relación de tendido. Para conductores de cobre trenzados de disposición concéntrica, las relaciones de colocación de la capa exterior suelen oscilar entre 8 y 16 veces el diámetro del cordón. Un paso más corto significa más vueltas por metro, un conductor más flexible y una menor salida a la misma velocidad del rotor; un paso más largo significa un conductor más rígido y compacto producido más rápido. Los cables industriales flexibles se encuentran en el extremo corto, los cables de alimentación fijos en el extremo largo.
Comprobación de la precisión del tono
Solicite la tolerancia del tono como porcentaje en lugar de una palabra como "preciso". Alrededor del ±2% sobre una muestra de un metro es un objetivo comercial razonable, y debe medirse en la bobina receptora terminada, no en una muestra ensartada a mano en el troquel.
Alternativas de giro múltiple
Si una construcción tolera más de una pasada por revolución, la producción puede aumentar sin tocar la velocidad del rotor. Una máquina de triple trenzado coloca tres vueltas por revolución, lo que se adapta a conductores finos y flexibles donde se requiere un tendido apretado pero un rotor tubular tendría que girar a una velocidad impráctica.
 Máquina de trenzado triple para cables LAN CAT5E, CAT6 y CAT7 La máquina trenzadora de paso triple realiza tres torsiones por revolución, utilizando control de paso servo para una torsión de pares precisa y estable en cables de datos CAT5E, CAT6 y CAT7. Ver producto →
Gama de cables, construcción de conductores y matrices de cierre
Un trenzador tubular generalmente se especifica en un rango de un solo cable de 0,15 mm a 3,0 mm y un rango de conductor terminado de hasta aproximadamente 630 mm², con el troquel de cierre y los rodillos de forma decidiendo qué tan redondo o en forma de sector resulta el conductor terminado.
- 0,15 mm a 0,5 mm: alta velocidad del rotor, baja tensión y guías cerámicas son fundamentales para evitar mellas y roturas.
- De 0,5 mm a 1,5 mm: la banda de uso general para cables de construcción, cables de control y conductores de instrumentación.
- De 1,5 mm a 3,0 mm: conductores de cables de alimentación y aluminio, donde la tensión y la rampa de frenado importan más que la velocidad máxima.
- Compactación: una matriz de compactación después de la matriz de cierre generalmente reduce el diámetro del conductor entre un 6% y un 10%, lo que ahorra compuesto aislante aguas abajo.
- Conductores sectoriales: los rodillos formadores delante del tensor producen formas sectoriales para cables eléctricos de gran tamaño y deben especificarse en la fase de pedido.
- Aluminio: más blando que el cobre, por lo que se esperan ajustes de tensión más bajos, una aceleración más suave y una matriz de cierre más larga para controlar la calidad de la superficie.
Especificaciones del sistema de control de tensión, recogida y accionamiento
El control de la tensión es donde fallan las trenzadoras tubulares económicas: una máquina que mantiene la tensión por bobina dentro de aproximadamente ±10% produce un conductor concéntrico, y una que no produce alambres rotos, secciones deformadas y rechazos en la línea de aislamiento.
Los frenos de fricción mecánicos con rodillos bailarines son la opción más sencilla y son aceptables para recuentos gruesos a velocidad constante. Los frenos neumáticos y los frenos de histéresis con retroalimentación de circuito cerrado mantienen mejor la tensión durante la aceleración y desaceleración, lo cual es importante cuando un rotor de 36 1 pasa de cero a la velocidad de trabajo. En el lado de la tensión, verifique el rango de tensión del cono, el paso transversal (normalmente se establece ligeramente más ancho que el diámetro del conductor para que los devanados no se superpongan), la precisión del contador de longitud y la respuesta de detección de rotura de cable. Para el paquete de transmisión, los servomotores independientes por sección de rotor con almacenamiento de recetas de PLC permiten al operador recuperar una construcción en lugar de reajustar los engranajes, y eso acorta el cambio de horas a minutos.
Cableadoras tubulares versus de arco, planetarias y de torsión inversa
Elija el tipo de trenzadora según giros por revolución y tamaño de paquete: tubular para un paso por revolución a alta velocidad, arco para dos pasos por revolución, planetaria para paquetes grandes y altos recuentos de alambre, y máquinas de torsión inversa para pares de datos.
| Tipo de máquina | Giros por revolución | Recuento típico de cables | Tamaño típico del conductor | Mejor ajuste |
|---|---|---|---|---|
| Tubular (rígido) | 1 | 6 1 a 36 1 | Hasta aproximadamente 630 mm² | Conductores de construcción, control y potencia de cobre y aluminio desnudos. |
| Arco (doble giro) | 2 | 2 a 12 | Hasta aproximadamente 120 mm² | Núcleos aislados, cables de control e instrumentación. |
| planetario | 1 | 12 a 60 | Más de 630 mm² | Grandes conductores de potencia, gran cantidad de cables, bobinas grandes |
| Par de giro hacia atrás | 1 por par, con compensación de giro hacia atrás | 2 por par | Hasta aproximadamente 6 mm² pares | Cables de datos, LAN y de construcción emparejada |
Cuando un proyecto supera el rango cómodo de la máquina tubular, la respuesta habitual es una trenzadora planetaria, que transporta más bobinas en una jaula más grande y cambia la velocidad del rotor por el tamaño del paquete y el número de cables.
 planetario Type Stranding Machine for Complex High-Performance Cable Cabling planetario stranding machine suits more bobbins and high core counts, using synchronous rotation and integrated shielding/taping for complex precision cables. Ver producto →
Qué verificar en las pruebas de aceptación
Realice la prueba de aceptación con el rotor vacío y completamente cargado, porque los errores de velocidad, tensión y vibración solo aparecen cuando el tubo soporta su peso máximo de bobina.
- Precisión de paso: mida diez longitudes de tendido consecutivas en la bobina terminada y confirme que estén dentro de la tolerancia acordada, generalmente ±2%.
- Consistencia de la tensión: compruebe cada posición de desenrollado con un tensiómetro a velocidad de marcha y registre la distribución en todas las posiciones.
- Velocidad bajo carga: cronometre una longitud medida con el peso de la bobina llena, no con el peso vacío, y registre el paso real utilizado.
- Ruido y vibración: lecturas por debajo de aproximadamente 80 dB(A) a un metro y una rotación suave del tubo indican un buen equilibrio y alineación de rodamientos.
- Conductor de muestra: pruebe la resistencia CC, el alargamiento, la concentricidad y el acabado de la superficie, y compárelo con la muestra de precompra.
- Tiempo de cambio: recarga un juego completo de bobinas con tus propios operadores y cronometralo, porque es un costo diario.
- Documentación y repuestos: obtenga diagramas de cableado, respaldo de PLC, lista de repuestos y confirmación de disponibilidad de resorte tensor y guía cerámica.
Riesgos de adquisición y requisitos del sitio
La mayoría de los proyectos de trenzadoras tubulares fallan en el sitio y en problemas de interfaz en lugar del rendimiento de la máquina, por lo que debe establecer los estándares de energía, base y bobina antes de firmar.
- Potencia instalada: confirme la carga total, el voltaje y la frecuencia, y verifique si el paquete variador necesita un transformador dedicado o un arrancador suave.
- Cimentación: pregunte por el patrón de pernos, las cifras de carga dinámica y los requisitos de aislamiento de vibraciones; una máquina de 36 1 a velocidad encontrará un piso débil.
- Espacio en el suelo: deje la longitud del tubo más aproximadamente 1,5 m en cada extremo para cargar la bobina y retirar la bobina.
- Utilidades: aire comprimido limpio y seco para frenos neumáticos y una temperatura ambiente estable para la repetibilidad de la tensión.
- Estándar de bobinas: insista en la compatibilidad con su flota de bobinas PND o DIN existente, porque las bobinas patentadas lo limitan a un solo proveedor.
- Repuestos: resortes de tensión, guías cerámicas, troqueles de cierre y correas se desgastan primero, por lo tanto, acuerde los plazos de entrega para estos elementos en el contrato.
- Seguridad y cumplimiento: se deben indicar por escrito las guardas enclavadas, las paradas de emergencia y el marcado requerido en su mercado.
- Trampas de hojas de datos: desconfíe de una velocidad de línea indicada sin paso y de una tensión indicada por máquina en lugar de por bobina.
Preguntas frecuentes: Especificaciones de la máquina trenzadora tubular
¿Es lo mismo una trenzadora tubular que una trenzadora rígida?
Los dos términos se usan a menudo indistintamente, pero tubular se refiere específicamente a máquinas donde las bobinas de desenrollado se encuentran dentro de un tubo giratorio. El trenzado rígido es la familia más amplia e incluye máquinas tipo jaula con una construcción de rotor diferente, así que pregunte qué geometría se cotiza.
¿Qué rango de tono debo pedir?
Para la mayoría de los conductores de cobre y aluminio desnudos, un rango de trabajo de 20 mm a 300 mm cubre casi todas las construcciones, con la banda utilizable para su producto en el medio. Especifique el rango de paso con la velocidad del rotor correspondiente para que la salida citada sea verificable.
¿Cuántas bobinas necesito para un conductor de 19 hilos?
Una construcción concéntrica de 19 hilos necesita una máquina de 18 1: dieciocho posiciones de desenrollado giratorias más una posición central para el hilo central. Una máquina de 12 1 sólo puede construir un conductor de 13 hilos, por lo que el recuento debe coincidir con la construcción más grande planificada.
¿Puede una trenzadora tubular pasar conductores de aluminio?
Sí, siempre que el sistema de tensión esté lo suficientemente bajo y la aceleración sea suave. El aluminio es más blando y más propenso a marcar la superficie, por lo que se esperan perfiles de rampa más lentos, una matriz de cierre más larga y una inspección de guía más frecuente que con el cobre.
¿Qué velocidad de línea es realista?
La velocidad realista depende completamente del tono. Con un paso estrecho de 30 mm, un rotor a 900 rpm produce 27 m/min; con un paso largo de 200 mm, el mismo rotor alcanza 180 m/min. Trate cualquier cifra de velocidad sin un tono como un número de marketing en lugar de una especificación.
El trabajo de especificaciones escritas se amortiza por sí solo. Coloque el número de bobinas, el tamaño de la bobina, el rango de paso con la velocidad del rotor, el rango de alambre, la precisión de la tensión y la tolerancia de paso correspondientes en una hoja de comparación, luego pruebe esos números con una muestra real antes de enviar la orden de compra. Si desea ver cómo se traducen estas cifras en máquinas reales, la descripción general de la gama en la página página principal del catálogo enumera los modelos de varado y sus tamaños de bobina uno al lado del otro.